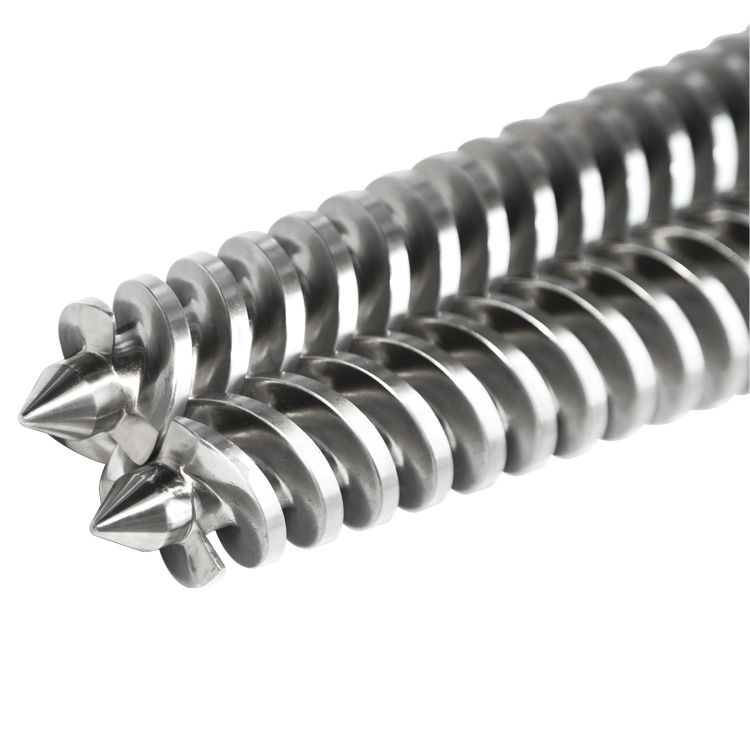
Konik çift vidalı tambur, iki konik, birbirine geçen vidayı eşleşen konik deliklerle birleştirir. Geometri sistemi tanımlar; reçine, dolgu maddesi, alaşım ve aşınma tabakası derinliği bu geometriyi ne kadar süre koruyacağını belirler.

Bu tanım, alıcının kurulu seti değiştirmesi gerekinceye kadar kulağa basit geliyor. Bir fotoğrafta koniklik görülebilir ancak spline gizlenebilir. Bir isim plakası bir model verebilir ancak çizimin revizyonunu veremez. Eski bir vida, çalışma çapı zaten aşınmışken tahrik bağlantısını koruyabilir. Değiştirme incelemesi hangi kanıtın hala orijinal parçayı tanımladığına karar vermelidir.
Konik neyi tanımlar?
Konik, işleme çiftinin geometrisini tanımlar. Her vida, tahrik ucuna doğru büyür ve eşleşen iki namlu deliği de aynısını yapar. Bu, nominal çapın ve mil aralığının çalışma bölümü boyunca sabit kaldığı paralel ikiz vida setinden farklıdır.
Koniklik dış siluetten daha fazla değişir. Kanat çapları, kök çapları, delik zarfı ve vida-vida ilişkisinin tümü eksen boyunca değişiklik gösterir. Bu nedenle bir değiştirme çiziminin eksenel konumlara ihtiyacı vardır. Tanımlanmış bir referans yüzünden uzaklığı olmadan yazılan bir çap eksiktir.
Konik tek bir evrensel süreci tanımlamaz. Milacron'un mevcut konik ürün yelpazesi PVC ve CPVC boru ve profil işlerini hedefliyor. KraussMaffei, ters yönde dönen PVC serisinde konik makineleri listeliyor. EJS aynı zamanda konik donanım sayfalarını da yayınlamaktadır.PVC boru, plastik profilVepaneli veya kuruluteçhizat. Bu uygulama etiketi incelemenin başlatılmasına yardımcı olur ancak makinenizdeki gerçek vida profilini veya malzeme özelliklerini belirlemez.
Tahmin etmeden konik donanım nasıl belirlenir
Bir fotoğrafın veya mevcut kaydın destekleyebileceği gözlemlerle başlayın. Her gözlemi sonuçtan ayrı tutun. Bu, bir satış etiketinin, model kodunun veya eski satın alma açıklamasının olduğundan daha güçlü bir kanıt haline gelmesini önler.
| Sahip olduğunuz kanıt | Neyi destekleyebilir? | Neyi çözemez |
|---|---|---|
| Her iki vidanın tam yandan görünümü | Görünür koniklik, genel düzenleme, belirgin sol ve sağ farklar | Orijinal kullanılmamış çaplar, iç namlu boyutları, spline uyumu |
| Her iki vida ucunun fotoğrafları | Uç formu, tahrik ucu formu, göreceli yönlendirme | Diş formu, kavrama uzunluğu, eş merkezlilik veya toleranslar |
| Makine etiketi | Üretici, model, seri numarası ve bazen boyut ailesi | Proses ünitesinin veya dişli kutusunun daha sonra değiştirilip değiştirilmediği |
| Eski satın alma siparişi | Önceki tedarikçi terminolojisi ve sıralı açıklama | Teslim edilen parçanın mevcut kurulu parçayla eşleşip eşleşmediği |
| Onaylanmış makine veya parça çizimi | Referans geometrisi, boyutlar, arayüzler ve revizyon | Mevcut aşınma durumu veya belgelenmemiş alan değişiklikleri |
| Çıkarılan, temizlenen parçalar | Fiziksel arayüzler, görünür aşınma modeli ve ölçülebilir hayatta kalma özellikleri | Aşınma, onarım veya deformasyonun silindiği boyutlar |
Kaydı ayırmadan önce çiftin fotoğrafını çekin
Yakın çekimler oluşturmadan önce Vida A ve Vida B gibi basit kimlikler atayın. Fotoğraf setinde tahrik ucunu ve boşaltma ucunu işaretleyin. "Sol", "sağ", "saat yönünde" veya "saat yönünün tersine" kayıt yaparken izleme yönünü belirtin. Bu sözler bir bakış açısı olmadan belirsizdir.
Kullanışlı bir fotoğraf seti, tüm çifti, her bir tahrik bağlantısını, her bir boşaltma ucunu, besleme açıklığını, namlu portlarını, ısıtıcı veya soğutma bağlantılarını, boşaltma flanşını ve dişli kutusu montaj ucunu bir arada içerir. Makine modelinin ve fotoğraf yönünün bulunduğu çerçeveye bir kimlik kartı yerleştirin. Fotoğraflardan birinde cetvel ölçek sağlar ancak kalibre edilmiş boyutsal incelemenin yerini almaz.
Neden vidalar ve namlu tek bir uyumlu sistem oluşturuyor?
İki vida izole edilmiş miller olarak çalışmaz. Uçuşları, konik deliklerin içindeki ortak, değişen bir zarfı kaplar. Her eksenel istasyonda dört ilişki önemlidir: her vidanın geometrisi, vidalar arasındaki ilişki, her vida ile deliği arasındaki ilişki ve tüm proses ünitesi ile dişli kutusu arasındaki ilişki.

Bu nedenle, alıcı yalnızca bir bileşeni değiştirmeyi planlasa bile tedarikçinin vidaları, kovanı ve tahrik arayüzlerini birlikte incelemesi gerekir. İnceleme otomatik olarak her bileşenin değiştirilmesi gerektiği anlamına gelmez. Bu, kapsam kararının uyumu ve etkileşimi kontrol eden parçaları hesaba katması gerektiği anlamına gelir.
Çifti bir çift olarak kaydedin. Ölçüm, çizim incelemesi, paketleme ve kurulum yoluyla A ve B kimliklerini koruyun. Mevcut bir çizim vidaları farklı şekilde etiketliyorsa çizimin etiketlerini koruyun ve alan etiketlerinizi sessizce yeniden adlandırmak yerine çapraz referans olarak ekleyin.
EJS hangi malzemeleri ve işlemleri listeliyor?
MevcutEJS çift konik vidalı namlu sayfasıbu ürün için sekiz malzeme ailesini listeler: 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 ve SKD11. Aynı zamanda üç inşaat yolunu da listeliyor: tam gövde nitrürleme; ekstrüzyon bölümünde bimetalik alaşım ve ardından tüm gövde nitrürleme; ve SKD61 veya SKD11 astar.
Bu liste herhangi bir metali seçecek bir menü değil. Taban çeliği yükü taşır ve işlenebilir gövdeyi sağlar. Çalışma yüzeyi polimer, dolgu maddesi ve aşındırıcı yan ürünlerle ilgilidir. Bu nedenle bir malzeme talebi yapının her iki parçasını da tanımlamalıdır: temel çelik artı nitrürleme, sert kaplama veya delik astarı.
| EJS listesindeki rota | Çalışma yüzeyinde ne var | Seçimden önce gerekli bilgiler |
|---|---|---|
| Tam gövde nitrürlenmiş | Seçilen çelikte yayılmış bir nitrür durumu | Reçine, dolgu maddesi, yeniden öğütme, stabilizatör paketi, proses sıcaklığı ve mevcut aşınma geçmişi |
| Bimetalik vida artı nitrürleme | Vidanın çalışma alanında PTA kaynaklı alaşım, geri kalan gövdede nitrürleme | Aşınma, korozyon veya her ikisinin de arızaya neden olup olmadığı |
| Bimetalik varil | Delik yüzeyinde santrifüjle dökülmüş alaşım kaplama | Bileşik kimyası, dolgu maddesi yüklemesi, delik geometrisi ve mevcut duvar bölümü |
| SKD61 veya SKD11 astar | Namludaki takım çeliği astar | Çizim, varil duvarı, montaj yöntemi, proses görevi ve onarım geçmişi |
Aşınma katmanı derinliği spesifikasyonun bir parçasıdır
EJS, nitrürlenmiş ve bimetalik yapılar için farklı çalışma derinlikleri yayınlamaktadır. Aşağıdaki rakamlar kullanım ömrü garantisi olmayıp inşaat verileridir. Daha yumuşak destek çeliği açığa çıkmadan önce ne kadar sertleştirilmiş veya alaşımlı malzemenin mevcut olduğunu gösterirler.
| Yapı | Vida çalışma katmanı | Namlu çalışma katmanı | Pratik okuma |
|---|---|---|---|
| nitrürlenmiş | 0,4-0,7 mm dağınık kasa | 0,4-0,7 mm dağınık kasa | Nitrit muhafazanın dolgu maddesi tarafından kesilmediği durumlarda daha temiz, daha az aşındırıcı iş için uygundur |
| Bimetalik | 1,0-1,5 mm PTA sert dolgu | 2,0-3,0 mm santrifüj döküm astar | Aşındırıcı, aşındırıcı, dolu veya geri dönüştürülmüş besleme için daha fazla aşınma malzemesi mevcuttur |
EJS vidalı sert dolgu alaşımları
EJS malzeme kılavuzunda aşağıdaki vida alaşımlarının tek, paralel ikiz ve konik çift vidalar için geçerli olduğu belirtilmektedir. Sertlik rakamı aşınma direncini tek başına sıralamaz. Colmonoy 83, tungsten karbür içerir ve matris sertliği Ni60'tan düşük olmasına rağmen EJS'nin en yüksek aşınma önleme derecesini taşır.
| Vida alaşımı | Yayınlanmış kompozisyon | Aşınma önleyici | Korozyon önleyici | Sertlik |
|---|---|---|---|---|
| Ni60 | Ni + Cr + Fe + Si | Çok güzel | Harika | HRC 56-62 |
| Colmonoy 56 | Ni + Cr + Si + Fe | Çok güzel | Harika | HRC 53-58 |
| Colmonoy 83 | Ni + WC + Cr + C | Harika | Harika | HRC 50-55 |
EJS varil döküm alaşımları
EJS, namlu deliği için ayrı bir alaşım ailesi kullanır. Bu bir RFQ'da önemlidir: vida veya namlu demeden "Colmonoy" istemek iki farklı inşaat sistemini karıştırır. Mevcut EJS malzeme kılavuzu, 2,0-3,0 mm'lik fıçı alaşım katmanını ve aşağıdaki kalite verilerini yayınlamaktadır.
| Namlu alaşımı | Yayınlanmış kompozisyon | Aşınma önleyici | Korozyon önleyici | Sertlik | Maks. sıcaklık |
|---|---|---|---|---|---|
| EJS01 | Fe + Ni + Cr + B | Çok güzel | İyi | HRC 58-62 | 400 derece C veya altı |
| EJS02 | Ni + Cr + Co + B | İyi | Çok güzel | HRC 50-58 | 450 derece C veya altı |
| EJS03 | Ni + Cr + Co + V + B | Çok güzel | Çok güzel | HRC 55-60 | 450 derece C veya altı |
| EJS04 | Ni + WC + Cr + B | Harika | Çok güzel | HRC 55-60 | 600 derece C veya altı |
PVC için yalnızca sertlik arasından seçim yapmayın. Kalsiyum karbonat aşındırıcı yükü artırırken, PVC bozunma kimyası korozyona neden olabilir. EJS02 ve EJS03 daha güçlü korozyon derecelerine sahiptir; EJS04 en yüksek aşınma oranına sahiptir. Vida ve kovan kaliteleri gerçek formülasyon, dolgu maddesi yüklemesi ve proses sıcaklığına göre birlikte seçilmelidir.
Konik çift vidalı namlu ne kadar dayanır?
EJS bir yaşam karşılaştırması yayınlıyor. OnunBimetalik Namlu Vidası sayfasıBimetalik yapının nitrürlemeye göre yaklaşık 1,5 ila 2 kat daha maliyetli olduğunu ve ömrü yaklaşık 2 ila 3 kat artırdığını belirtiyor. Bu yararlı bir satın alma verisidir ancak her konik ekstruder için evrensel bir sonuç değildir.
Daha yeni EJShizmet ömrü kılavuzusınırı açıklıyor. Temiz, dolgusuz reçinede her iki yüzey de şiddetli saldırı altında değildir, dolayısıyla ömür aralığı küçük olabilir. Mineral dolgulu PVC, kirlenmiş yeniden taşlanmış veya başka bir aşındırıcı veya korozif bileşik üzerinde, daha kalın ve doğru şekilde eşleşen bimetalik katman, destekleyici çelik açığa çıkmadan önce kaybedecek daha fazla malzemeye sahiptir. O görevde 2-3 kez yayınlanan karşılaştırmanın arkasında fiziksel bir neden var.
| Hayat sürücüsü | Neden aşınmayı değiştirir? | Alıcının kaydetmesi gerekenler |
|---|---|---|
| Birleştirmek | Cam elyafı, kalsiyum karbonat, talk ve kirlenmiş yeniden taşlama çalışma yüzeyini aşındırır; Bozulmuş PVC kimyasal saldırıya neden olabilir | Reçine, dolgu türü, yükleme, stabilizatör paketi ve yeniden öğütme yüzdesi |
| Geçilen materyal | Aşınma, takvimi değil verimi ve çalışma saatlerini takip eder | Makine saatleri, çıktı hızı ve işlenen toplam malzeme |
| Katman derinliği ve alaşım uyumu | Daha kalın bir katman yalnızca alaşımı gerçek aşınma veya korozyonu giderdiğinde yardımcı olur | Kalite, katman derinliği, sertlik ve malzeme sertifikası |
| Hizalama ve açıklık | Yanlış hizalamadan veya yanlış eşleştirilmiş boşluktan kaynaklanan yan temas, iyi bir alaşımı erken yok edebilir | Temel açıklık, dişli kutusu durumu ve aşınma konumu |
| Süreç disiplini | Kronik dalgalanma, aşırı ısınma, zayıf filtreleme ve zarar veren temizleme yöntemleri kaybı hızlandırır | Sıcaklık, basınç, sürücü yükü, ekran değiştirme uygulaması ve arıza geçmişi |
Hizmet ömrünü aşınma oranına dönüştürün
Kurulumdan önce yeni bir seti ölçün, ardından planlı kapatma sırasında aynı ölçümleri sabit eksenel istasyonlarda tekrarlayın. Her istasyonda radyal açıklığı (namlu deliği iç çapı eksi vida kanadı dış çapı) ikiye bölünerek hesaplayın. Mevcut açıklıktan taban çizgisi açıklığını çıkarın, geçen çalışma saatine bölün ve ardından 1.000 ile çarpın. Sonuç, söz konusu makinedeki bileşiğin 1.000 çalışma saati başına milimetre cinsinden aşınmasıdır.
Konik vidalar için her ölçümü eksenel istasyonuyla kaydedin. Çap koniklik boyunca değişir, dolayısıyla konumu olmayan bir okuma bir sonraki kapatmada güvenilir bir şekilde karşılaştırılamaz. Çıkışı, tahrik akımını, erime sıcaklığını ve kafa basıncını aynı referans koşulunda izleyin. Uygun bir izin okuması endişe verici görünmeden önce bir set, üretim cezasını gösterebilir.
Konik boyut kodunun size söylediği şey
65/132 gibi bir kod genellikle milimetre cinsinden daha küçük ön çapı ve daha büyük arka çapı belirtir. Örneğin mevcut Milacron belgeleri, konik vida verilerini ön ve arka çap olarak etiketliyor. EJS, ortak çiftlerin daha geniş bir listesini kendi sitesinde yayınlıyorkonik çift vidalı namlu kategori sayfası.
Kod, büyüklükte bir ailenin yerini bulmak için kullanışlıdır. Bu bir değişim standardı değildir. Vida uzunluğunu, koniklik oranını, eksenel profili, tahrik kamasını, ucunu, dönüşünü, namlu portlarını, flanş düzenini, sıcaklık kontrol bağlantılarını veya dişli kutusu arayüzünü tam olarak tanımlamaz. Aynı nominal çift bile farklı makine platformlarına veya revizyonlarına ait olabilir.
Eğer asıl sorunuz 55/110, 65/132, 80/156 ve ilgili kodların nasıl okunduğu ise bunu ayrı bir beden kodu kontrolü olarak ele alın. Bu sayfada önemli olan nokta kodun eksik geometriyi yeniden oluşturamamasıdır.
Tek bir veriden konik bir referans kaydı oluşturun
Sabit bir referans yüzü seçin ve bunu eksenel konumlar için kullanın. Dişli kutusu tarafındaki namlu montaj yüzünün tanımlanması genellikle kolaydır ancak onaylanmış çizim, nihai veri şemasını kontrol etmelidir. Özellikten özelliğe alınan kısa ölçümler zincirinden kaçının. Her bağlantı, birikmiş hata için başka bir fırsat ekler.
| Kayıt grubu | Ne yakalanır | Değiştirmeyi neden değiştiriyor? |
|---|---|---|
| Makine kimliği | Marka, model, seri numarası, hat çıkışı, şanzıman plakası ve değişiklik geçmişi | Benzer büyüklükteki aileleri ayırır ve olası alan değişikliklerini ortaya çıkarır |
| Referans şeması | Adlandırılmış referans yüzü, eksenel yön, görüntüleme yönü, Vida A ve Vida B etiketleri | Her boyutu ve fotoğrafı aynı koordinat sisteminde tutar |
| Sürücü bağlantıları | Kamalı veya kaplin formu, diş sayısı, büyük ve küçük çaplar, kavrama uzunluğu, omuzlar ve tutma özellikleri | Vidaların mevcut sürücüye bağlanıp bağlanmadığını kontrol eder |
| Vida gövdeleri | Toplam uzunluk, çalışma uzunluğu, tanımlı istasyonlardaki çaplar, uçuş detayları, uç formu ve el tercihi | Konik çalışma kapsamını ve eşleştirilmiş etkileşimi tanımlar |
| Namlu gövdesi | Toplam uzunluk, delik geometrisi, montaj yüzeyleri, besleme açıklığı, havalandırma ve sensör bağlantı noktaları | Kontroller vidalara ve proses ünitesinin geri kalanına uygundur |
| Yardımcı bağlantılar | Isıtıcı düzenlemesi, soğutma kanalları veya bağlantı parçaları, sensör konumları ve diş standartları | Mekanik olarak takılan bir namlunun eksik hat bağlantılarını önler |
| Deşarj arayüzü | Flanş çapı, pilot, cıvata düzeni, sızdırmazlık yüzeyi ve adaptör ayrıntıları | Kafaya veya aşağı yöndeki takımlara bağlantıyı kontrol eder |
| Hizmet koşulları | Reçine veya kuru karışım, dolgu maddesi ve katkı maddeleri, ürün, çalışma belirtileri ve aşınma yerleri | Geometri incelemesi ve malzeme seçimi için bağlam sağlar |
Eksenel istasyon haritası oluşturun
İşaretli bir fotoğraf veya çizim üzerine önemli özelliklerin istasyon adlarını verin. Basit bir kayıt, sürücü montaj yüzünü İstasyon 0 olarak adlandırabilir ve daha sonra besleme açıklığını, havalandırmayı, namlu desteğini, boşaltma yüzünü ve vida ucunu sonraki istasyonlar olarak tanımlayabilir. Her istasyonda, İstasyon 0'a olan mesafeyi ve ölçülen özelliği kaydedin. Okuyucunun flanşın veya portun hangi yüzünü kullandığınızı anlayacağını varsaymayın.
Konik bir vida için eksenel istasyonu olmayan bir çap özellikle zayıf bir kanıttır. İki teknisyen aynı parçayı farklı konumlarda doğru bir şekilde ölçebilir ve farklı değerleri raporlayabilir. Her iki okuma da doğru olabilir, ancak konumu bilinene kadar ikisi de kullanışlı değildir.
Aşınmış bir numunenin neleri koruyabileceği ve koruyamayacağı
Kaldırılan bir örnek, katalogda bulunmayan arayüzleri koruduğu için değerlidir. Aynı zamanda makinenin geçmişini de taşır. Aşınma, önceki sert kaplama, cilalama, korozyon, bükülmüş uçlar veya onarılmış kamalar numuneyi orijinal tasarımdan uzaklaştırabilir.
| Örnek durum | Doğrudan kopyalanması halinde risk | Eklenecek kanıtlar |
|---|---|---|
| Uçuş arması gözle görülür şekilde aşınmış | Kopyalanan çap, aşınmayı yeni geometri olarak yeniden üretebilir | Orijinal çizim, aşınmamış referans bölgeleri, eşleşen namlu denetimi ve aşınma haritası |
| Yalnızca bir vida mevcuttur | Eksik el, çift ilişkisi ve yönelim belirsizliğini koruyor | Takılan çiftin fotoğrafları, dişli kutusu verileri, diğer vidanın çizimi veya önceki kayıtlar |
| Namlu onarıldı | Mevcut delik veya montaj yüzü orijinal revizyonla eşleşmeyebilir | Onarım kaydı, mevcut denetim raporu ve makine tarafı arayüz ölçümleri |
| Tahrik ucunda sürtünme veya spline hasarı var | Ters mühendislikle yapılmış bir bağlantı, hasarlı bağlantıyı tekrarlayabilir | Şanzıman mili veya kaplin muayenesi ve onaylanmış bir eşleşen parça spesifikasyonu |
| Uç yontulmuş veya deforme olmuş | Uç uzunluğu ve şekli bu bölgeden güvenilir bir şekilde kurtarılamaz | Önceki çizim, yardımcı vida, hasarsız referans özellikleri veya makine üreticisi verileri |
The EJS çift konik vidalı namlu sayfasıEJS'nin boyutları birleştirerek çalışabildiğini ve çizimin olmadığı durumlarda çıkarılan parçalar temizlendikten sonra yerinde ölçüm yapılabileceğini belirtiyor. Ölçümü, aşınmış her yüzeyin kopyalanacağına dair bir söz olarak değil, bir yeniden inşa projesi olarak ele alın. Ortaya çıkan üretim çiziminin üretimden önce hâlâ incelenmesi ve onaylanması gerekiyor.
Üç tür kanıtı ayırın
- Orijinal tasarım kanıtı:onaylı çizimler, makine dokümantasyonu ve revizyon kontrollü parça kayıtları.
- Mevcut arayüz kanıtı:Değiştirilecek parçanın şimdi karşılaması gereken dişli kutusu, montaj yüzeyleri, bağlantı noktaları, adaptörler ve diğer parçalar.
- Durum kanıtı:Çıkarılan setin haritalarını, fotoğraflarını, çalışma belirtilerini, onarımlarını ve ölçümlerini kullanın.
Bunları etiketlenmemiş bir e-tabloda birleştirmeyin. Ölçülen aşınmış çap orijinal nominal çap değildir. Katalog boyutu, değiştirilmiş bir makinenin hâlâ katalog arayüzüne sahip olduğunun kanıtı değildir.
Konik değiştirme sorgusu hazırlayın
Platformu tanımlamak, mevcut arayüzleri anlamak ve orijinal geometriyi mevcut aşınmadan ayırmak için yeterli bilgi gönderin. EJS daha sonra mevcut kanıtlardan nelerin alıntılanabileceğini ve hangi ayrıntıların hala ölçülmesi gerektiğini doğrulayabilir.
Minimum ek kontrol listesi
- Makine ve dişli kutusu isim levhaları
- Revizyonlu onaylı çizim
- Tam vida çifti fotoğrafı
- Her iki sürücü tarafı fotoğrafı
- Her iki deşarj ucu fotoğrafı
- Namlu besleme ve havalandırma yerleri
- Montaj ve boşaltma yüzleri
- İşaretli eksenel istasyon çizimi
- Verileri içeren boyut raporu
- Aşınma haritası ve onarım geçmişi
- Malzeme ve katkı maddesi açıklaması
- Hedef parça kapsamı ve hedefi
Sık sorulan sorular
Çift vidalarımın konik olup olmadığını nasıl anlarım?
Tam çalışma uzunluğunu görüntüleyin. Konik bir çift, eşleşen konik namlu delikleri ile birlikte boşaltma ucuna doğru daha küçük çaplara ve tahrik ucuna doğru daha büyük çaplara sahiptir. Kısmi bir fotoğraf konikliği gizleyebileceği için tanımlamayı makine modeli, çizim ve uç görünümlerle doğrulayın.
Tüm konik çift vidalı ekstrüderler ters yönde mi dönüyor?
Dönüşün yalnızca konik etiketten kaynaklandığını varsaymayın. KraussMaffei şu anda ters yönde dönen PVC serisinde konik makineleri listeliyor; Milacron'un konik serisi de PVC ve CPVC işlemeyi hedefliyor. Dönüşü belirtmeden önce makine kılavuzunu, dişli kutusu verilerini ve kayıtlı görüntüleme yönünü kontrol edin.
Değişim siparişi vermek için 65/132 kodu yeterli mi?
Hayır. Kod genellikle daha küçük ve daha büyük nominal vida çaplarını tanımlar ancak uzunluğu, koniği, tahrik bağlantısını, kanat profilini, dönüşü, namlu portlarını veya makine arayüzlerini tanımlamaz. Boyut ailesini tanımlamak için bunu kullanın, ardından onaylanan geometriyi onaylayın.
EJS konik çift vidalı kovanlar için hangi malzemeleri listeliyor?
EJS, konik donanım için 38CrMoAlA, 34CrAlNi7, 31CrMoV9, 40Cr, 42CrMo, D2, SKD61 ve SKD11'i listeler. Yayınlanan yüzey yolları arasında tam gövde nitrürleme, vida çalışma bölümünde bimetalik alaşım ve ardından nitrürleme, santrifüjle döküm varil alaşımları ve SKD61 veya SKD11 astar yer alır.
EJS bimetalik vidalı silindir nitrürlenmiş olandan ne kadar daha uzun süre dayanır?
EJS Bimetalik Namlu Vidası sayfası, nitrürleme maliyetinin yaklaşık 1,5 ila 2 katı, hizmet ömrünün yaklaşık 2 ila 3 katı olan genel bir karşılaştırma yayınlar. Konik bir ekstrüderin gerçek ömrü hala bileşiğe, dolgu maddesi yüklemesine, üretime, hizalamaya, proses kontrolüne ve seçilen alaşımın aşınma mekanizmasına uyup uymadığına bağlıdır.
Bir konik vida tek başına değiştirilebilir mi?
Bu karar, eşlik eden vidanın, kovanın ve tahrik arayüzlerinin incelenmesini gerektirir. Talep edilen kapsam tek bir bileşen olabilir ancak çizimi ve durumu, birlikte çalışacağı parçalarla karşılaştırılarak yine de gözden geçirilmelidir.
EJS orijinal çizim olmadan konik çift vidalı namlu yapabilir mi?
EJS, boyutların birleştirilmesinden çalışabildiğini ve çizimlerin mevcut olmadığı durumlarda çıkarılan, temizlenen parçalar için ölçüm desteği ayarlayabildiğini belirtiyor. Numunenin durumu, konumu ve mevcut makine kayıtları neyin yeniden oluşturulabileceğini belirler. Bir üretim çiziminin hala onaylanması gerekiyor.
Çap ölçümü neden eksenel bir konum içermelidir?
Vida çapı konik bir çalışma bölümü boyunca değişir. Farklı konumlarda alınan iki doğru ölçüm, farklı değerler üretebilir. Tedarikçinin tam olarak nerede geçerli olduğunu bilmesi için her çapı tanımlanmış bir referans noktasına ve eksenel istasyona bağlayın.