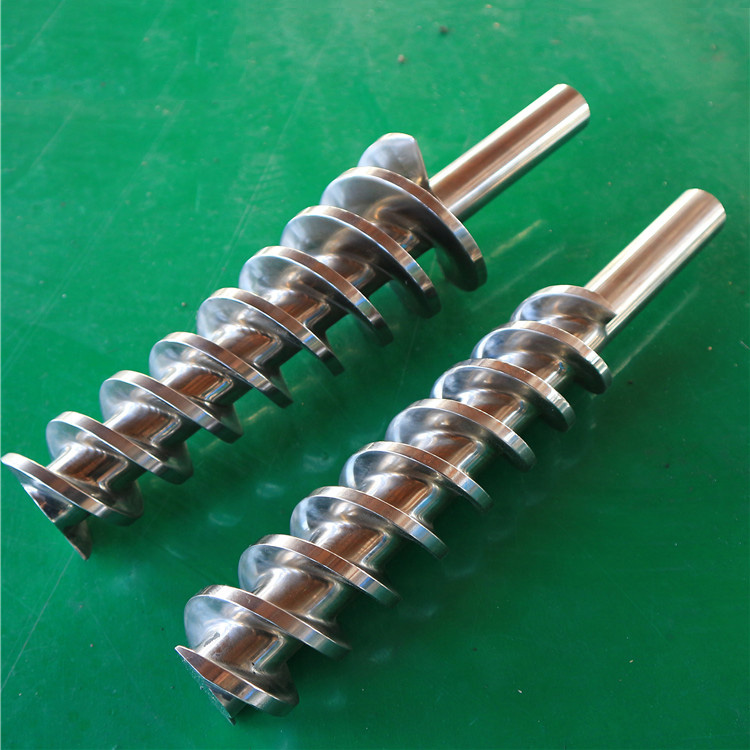
Soğuk beslemeli ve sıcak beslemeli kauçuk vidalar, farklı koşullarda bileşik aldıkları için farklılık gösterir. Sıcak beslemeli bir vida, kauçuğun yukarı yönde ısıtılmasını sağlar; soğuk besleme vidasının da çalışması ve gelen stoğu ısıtması gerekir. Bu, çalışma uzunluğunu, kanal geometrisini, karıştırma gereksinimlerini ve sıcaklık kontrol düzenini değiştirir. Değiştirmek için, malzeme yükseltmesini seçmeden önce kurulu makinenin besleme sistemini ve çizimini takip edin. Tek başına vida çapının eşleştirilmesi, vida ve kovan setinin doğru şekilde takılacağını veya performans göstereceğini garanti etmez.
1. Soğuk besleme ile sıcak besleme arasında neler değişir?
Ayrım, bileşiğin vidaya ulaşmasından önce başlar. Sıcak beslemeli kauçuk zaten ısıtılmış ve yukarı yöndeki bir işlemde işlenmiştir. Soğuk besleme stoğu ortam sıcaklığına yakın bir sıcaklığa girer, bu nedenle ısıtma ve homojenleştirme görevinin daha fazlası kauçuk ekstruderin içinde gerçekleşir. Her iki isim de evrensel bir varil sıcaklığını veya belirli bir bitmiş ürünü tanımlamaz.Schmidt ve Schöppner'in kauçuk ekstrüzyon çalışmasıiki yem kavramı arasındaki bu farkı açıklıyor.
| Satın alma sorusu | Sıcak beslemeli vida ve namlu | Soğuk beslemeli vida ve namlu |
|---|---|---|
| Besleme açıklığına ne girer? | Bileşik hazırlandı ve yukarı akışta ısıtıldı | Ortam sıcaklığında, önceden birleştirilmiş stok |
| Vida neyi başarmalı? | Hazırlanan yemi iletin, homojenleştirin ve basınç oluşturun | Stoku alın, çalıştırın ve ısıtın, homojenleştirin ve baskı oluşturun |
| EJS'nin ilgili ürün sayfasında hangi uzunluk listeleniyor? | 4:1 ila 6:1 arası L/D | L/D, 15D ila 20D olarak listelenmiştir |
| Bir değiştirme neyi korumalıdır? | Gerçek besleme, vida, namlu ve bağlantı geometrisi | Bu arayüzlerin yanı sıra kurulu karıştırma ve sıcaklık kontrol düzenlemeleri |
| Sipariş edilen parçayı ne tanımlamalı? | Makineye bağlanmış onaylanmış bir çizim | Herhangi bir pin konfigürasyonu da dahil olmak üzere, makineye bağlı onaylanmış bir çizim |
Yukarıdaki L/D girişleri EJS'den alınmıştır.sıcak beslemeli kauçuk vida ve namlu sayfasıVesoğuk besleme ürün sayfası. Zorunlu endüstri aralıklarını veya değiştirilebilir standart boyutları değil, bu sayfalarda yayınlanan seçenekleri açıklarlar.
Soğuk besleme aynı zamanda karıştırılmamış bir tarifin beslenmesi ve vidanın her yukarı akışlı birleştirme işleminin yerini almasını beklemek anlamına gelmez. Tedarik edilen stoğu tanımlayın: formülasyonu, fiziksel şekli ve besleme ağzındaki durumu. Önceden birleştirilmiş bir kauçuk tabakası, düzensiz bir şerit ve ısıtılmış bir besleme akışı, aynı polimer adını paylaşsalar bile farklı spesifikasyon girdileridir.
Ürün aileleri hakkında daha geniş bilgi edinmek için bkz.kauçuk vida ve namlu satın alma kılavuzu. Buradaki daha dar görev, makinenize ait donanımı tanımlamaktır.
2. Vida tasarımını L/D oranının ötesinde okuyun
Kauçuk ekstrüzyon vidası tasarımı, çaptan ve tek orandan daha fazla ayrıntıya ihtiyaç duyar. İki vida, adım, kanal derinliği, çekirdek çapı, uçuş düzeni ve karıştırma özellikleri açısından farklılık gösterirken aynı L/D değerini paylaşabilir. Profili "soğuk besleme vidası" gibi tek bir etikete indirgemek yerine çalışma bölümü boyunca kaydedin.
Çalışma uzunluğu ve toplam uzunluk farklı boyutlardır
L/D'yi hesaplarken çizimde tanımlanan çalışma uzunluğunu kullanın. Tahrik sapı, omuzlar ve uç ayrıntılarıyla birlikte toplam uzunluğu ayrı ayrı kaydedin. Bir tedarikçinin hem işleme geometrisine hem de parçayı konumlandıran ve hareket ettiren özelliklere ihtiyacı vardır.
Yalnızca örnekleme amacıyla, 60 mm'lik sabit bir vida çapı varsayın ve L'yi çalışma uzunluğu olarak tanımlayın. U/D = 5'te L 300 mm'dir. U/D = 18'de U 1.080 mm'dir. Bunlar aritmetik örneklerdir, EJS model boyutları değil. Bir oranın ne kadar bilgiyi gizleyebileceğini gösterirler; vidaların belirli bir namluya uyacağını veya belirli bir çıktı üreteceğini kanıtlamazlar.
Besleme koşulu vidanın görevini değiştirir
Konsept karşılaştırması. Gerçek çalışma profilini ve makine arayüzlerini belirtin.
SICAK BESLEME
Önceden ısıtılmış bileşik
İletin + homojenleştirin + basınç oluşturun.
Yukarı akış hazırlığı besleme koşulunun bir parçasıdır.
SOĞUK BESLEME
Ortam koşullarında önceden birleştirilmiş stok
İçeri alın + çalışın ve ısıtın + homojenleştirin.
Daha sonra bileşiği aşağı akış direncine karşı iletin.
Çalışma uzunluğu toplam uzunluk değildir
Yalnızca açıklayıcı aritmetik. Sabit bir çapın D = 60 mm olduğunu varsayalım ve L'yi çalışma uzunluğu olarak tanımlayın.
Ö/D = 5
U = 5 × 60 = 300 mm
Turuncu bölüm çalışma uzunluğunu temsil eder.
Ö/D = 18
U = 18 × 60 = 1.080 mm
Turuncu bölüm çalışma uzunluğunu temsil eder.
Gri tahrik sapı sembolü ayrıdır ve çalışma uzunluğuna dahil değildir.
Basitleştirilmiş illüstrasyon, ürün çizimi değil. Bu oranlar uygunluğu, çıktıyı veya değiştirilebilirliği kanıtlamaz.
Kanalları ve eşleşen namluyu açıklayın
Profilin değiştiği eksenel konumları sağlayın. Çizime uçuş eğimini, çekirdek çapını, kanal derinliğini ve ilgili uçuş ayrıntılarını ekleyin. Eski ekstruder vidası aşınmışsa, ölçülen kalan boyutları amaçlanan yeni parça boyutlarından ayırın. Aşınmayı yeni bir çizime kopyalamak yanlış taban çizgisini korur.
EJS ayrıca ayrı listelerpim tipi kauçuk vida ve namlu ürünleri. Her soğuk besleme tasarımının aynı düzenlemeyi kullandığını varsaymayın. TROESTER'inkauçuk ekstrüzyon ürün yelpazesiaynı şekilde pürüzsüz ve pin tipi tasarımları da içerir. Pimlerin takıldığı yerlerde namlu konumları ve karşılık gelen vida geometrisinin uyumlu bir tanımlamaya ihtiyacı vardır. Bunların çıkarılması veya düz bir vidanın değiştirilmesi, sipariş açıklamasında bir değişiklik değil, tasarımın gözden geçirilmesini gerektirir.

3. Sıcaklık kontrolü parça spesifikasyonuna aittir
"Soğuk beslemeli ekstrüzyon" ifadesi, gelen stok durumunu tanımlar. Bu bileşiğin soğuk kalacağı anlamına gelmez. Mekanik çalışma ısıyı ortaya çıkarırken, sıcaklık kontrol sistemi donanım aracılığıyla ısıyı ekler veya uzaklaştırır. Besleme sıcaklığını, kontrolör ayar noktalarını ve ölçülen bileşik sıcaklığını ayrı kayıtlar olarak değerlendirin.
Bu ayrım, eski bir ekstrüzyon vidasını önerilen yenisiyle karşılaştırırken önemlidir. Bir denetleyici ekranı, kontrollü bir konumu veya devreyi açıklar. Boşaltım sırasında kauçuğun içindeki sıcaklığı tek başına belirlemez. Yalnızca aynı denetleyici ayarlarına dayalı bir performans talebini kabul etmekten kaçının.
TROESTER su ısıtma/soğutma ünitelerini kendi ürün yelpazesinde tanımlar.GS kauçuk kablo ekstruder belgeleri. EJS'nin pin tipi ürün açıklamasında ayrıca sıcak su sirkülasyonu da ele alınmaktadır. Bu örnekler, sıcaklık kontrol bağlantılarının neden spesifikasyona ait olduğunu göstermektedir; bunlar her vida ve kovanın aynı iç geçitlere veya su gereksinimlerine sahip olduğu anlamına gelmez.
| Kaydedilecek öğe | Değiştirme incelemesi için gereken bilgiler |
|---|---|
| Besleme açıklığında stok | Yukarı akış ısınması da dahil olmak üzere fiziksel form ve ölçülen giriş durumu |
| Namlu sıcaklık kontrolü | Bölge sınırları, devre tanımlaması, bağlantı konumları ve onaylı işletim gereksinimleri |
| Takılıysa vidalı sıcaklık kontrolü | İç geçiş düzenlemesi, bağlantı/döner bağlantı arayüzü ve orijinal çizim |
| Bileşik sıcaklığı | Ölçüm yeri, yöntemi ve kararlı çalışma koşulu |
| Termal kısıtlama | Bileşiğin belirlenmiş işleme limitleri ve destekleyici tedarikçi veya laboratuvar bilgileri |
Termal tekdüzelik ve malzeme tekdüzeliği farklı sorulardır.Paderborn araştırmasıbunları ayrı ayrı değerlendirerek yerel ısınma ve kavurmayı tartışır. Sonuçları ortalama sıcaklığın üzerinde bir sıcaklığın kontrol edilmesini destekler; EPDM, NBR veya her SBR formülasyonu için evrensel bir çalışma limiti sağlamazlar.
Sipariş edilen donanım için, belgelenen yeniden tasarımla değişiklik yapılmadığı sürece onaylı soğutma düzenini koruyun. Harici bir fotoğraftan iç pasaj sonucunu çıkarmayın. Sıcaklık ayarları ve güvenli çalışma sınırları bir karşılaştırma makalesinden değil, gerçek bileşimden ve makine prosedüründen gelmelidir.
4. Soğuk besleme her zaman daha hızlı mı yoksa enerji açısından daha mı verimli?
Feed etiketi performans garantisi değildir. Bir vida ve namlu önerisini, gerçek bileşik ve takımlardan nitelikli üretime karşı değerlendirin. Daha yüksek bir çıktı rakamı, yalnızca malzemenin işleme sınırları dahilinde kalması ve ürünün aynı boyut, yüzey ve diğer kabul gerekliliklerini karşılaması durumunda faydalıdır.
Sürecin karşılaştırılan kısmıyla başlayın. Sıcak besleme düzenlemesi, ekstruderin yukarı akışında hazırlık içerir. Yalnızca ana tahriki dikkate alan bir soğuk besleme karşılaştırması, ısıtma değirmenini de hesaba katan bir sıcak besleme toplamı ile doğrudan karşılaştırılamaz veya bunun tersi de geçerlidir. Benzer şekilde, sürücü etiketindeki güç, kabul edilebilir kilogram başına kullanılan enerjinin bir ölçümü değil, bir kapasite değeridir.
Ortak bir karşılaştırma kaydı kullanın:
- Aynı bileşik tanımlaması, yem formu ve hazırlama geçmişi.
- Aynı ürün, kalıp düzeni ve kararlaştırılan kalite kriterleri.
- Vida hızı, basınç ve sıcaklık kayıtları ile stabil bir çalışma süresi.
- Açıkça tanımlanmış bir ekipman seti için ölçülen enerji.
- Reddedilen üretimin ayrı olarak kaydedildiği kabul edilen ürün kütlesi.
Pratik bir enerji ölçümüKararlaştırılan sınır dahilinde ölçülen enerji (kWh) kabul edilen ürün kütlesine (kg) bölünür. Sınırın yukarı akış ısıtmasını, ekstruderi ve sıcaklık kontrol yardımcılarını içerip içermediğini belirtin. Benzeri benzerle karşılaştırın; İki kayıt arasına sessizce ekipman eklemeyin veya çıkarmayın. Bu bir karşılaştırma yöntemidir, EJS'nin enerji tasarrufu iddiası değildir.
Yeni alıcılar için öncelikle görevin kanıtlanmış bir spesifikasyonu geri yüklemek mi, yoksa işleme davranışını değiştirmek mi olduğunu belirleyin. Aşınmış geometriyi onarmak ve bir vidayı yeniden tasarlamak farklı projelerdir. İkincisi, "soğuk besleme" kelimelerine iliştirilmiş bir söze değil, üzerinde anlaşmaya varılmış bir deneme esasına ve kabul sınırlarına ihtiyaç duyar.
5. Bileşimi ve kurulu hattı seçin
Kauçuk için bir ekstruder belirlerken besleme koşulu ve gerekli işleme göreviyle başlayın. Vidasını ve kovanını sipariş ederken kurulu makinenin mekanik kısıtlamalarını da ekleyin. Hortum, profil veya lastik bileşeni üretimi gibi bir uygulama yararlı bir arka plandır ancak gerekli donanımı benzersiz bir şekilde tanımlamaz.
EJS'nin sıcak beslemeli ve soğuk beslemeli ürün sayfalarının her ikisi de kauçuk ürün uygulamalarını listelemektedir. Bu örtüşme, yalnızca bitmiş ürün adından bir vida seçmek yerine gerçek bileşik ve makine bilgilerini göndermenin bir nedenidir.
| Durumunuz | Başlangıç kararı | Gönderilecek kanıt |
|---|---|---|
| Kanıtlanmış bir sıcak besleme düzenlemesinde parçaların değiştirilmesi | Bir mühendislik incelemesi bir değişikliği onaylamadığı sürece belgelenen besleme konseptini ve arayüzlerini koruyun | Orijinal çizim, yukarı besleme durumu, aşınma kaydı ve değiştirme hedefi |
| Soğuk besleme vidasının ve namlusunun değiştirilmesi | Kurulu kanalı, miksajı ve sıcaklık kontrol konfigürasyonunu tanımlayın | Çalışma profili, namlu çekme, besleme düzenlemesi ve bileşik kaydı |
| Pim tipi namlu siparişi | Vidayı ve kovanı eşleşen bileşenler olarak tanımlayın | Pim düzeni, ilgili vida özellikleri, bölüm kimliği ve onaylanmış açıklıklar |
| Bileşik veya dolgu maddesi yüklemesinin değiştirilmesi | Geometriyi ve çalışma yüzeyi incelemesini yeniden açın | Eski ve yeni formülasyon bilgileri, işleme sınırları ve gözlemlenen aşınma |
| Yem konseptinde bir değişiklik düşünülüyor | Etkilenen arayüzlerin ve işleme gereksinimlerinin tamamını inceleyin | Yalnızca daha uzun bir vida değil, makine kapasitesi bilgileri ve onaylanmış tasarım teklifi |
Malzeme seçimi işin bu tanımına uygundur. Vida ve kovanın temel malzemesini ve çalışma yüzeyini, ilgili bileşik ve aşınma mekanizmasını göz önünde bulundurarak ayrı ayrı belirtin. Daha sert bir yüzey, uyumsuz besleme açıklığını veya soğutma bağlantısını düzeltmez.vida ve namlu malzemeleri kılavuzuayrı bir materyal incelemesi olduğunu açıklıyor.
Sorgulamadaki belirsizliği spesifik tutun: tanımlanamayan bir konu, eksik bir çizim revizyonu veya bilinmeyen bir soğutma geçişi araştırılabilir. "Kauçuk için uygundur" ifadesi bu soruların herhangi birini cevaplamak için fazla geniş kapsamlıdır.
6. Sıcak besleme ve soğuk besleme setleri birbiriyle değiştirilebilir mi?
Eşit vida çaplarını setlerin değişimine onay olarak kabul etmeyin. Çalışma uzunluğu yalnızca bir uyumluluk kontrolünden ibarettir. Tahrik bağlantısı, namlu montajı, besleme açıklığı ve sıcaklık kontrol düzeni de kurulu makineyle uyumlu olmalıdır. Proje besleme konseptini değiştirirse inceleme, satın alınan parçaların ötesine geçer.
Aşağıdaki kontrol listesi bu incelemeyi organize etmenin bir yoludur. Makine üreticisinin çizimlerinin veya onaylanmış kurulum prosedürünün yerine geçmez.
| Arayüz veya özellik | Neyi tanımlamalı | Rekor neden önemlidir? |
|---|---|---|
| Sürücü sonu | Şaft boyutları, kama veya kama yuvası, omuzlar, kavrama ve döndürme kuralı | Parçanın torku nasıl bulacağını ve alacağını tanımlar |
| Namlu montajı | Pilot/kayıt, flanş, cıvata düzeni, veri ve eksenel konum | Değiştirmeyi makine yapısıyla ilişkilendirir |
| Çalışma bölümü | Çap tanımı, çalışma uzunluğu, profil geçişleri ve ilgili boşluklar | Tek bir dış boyut yerine işleme çiftini tanımlar |
| Besleme açıklığı | Açılış şekli, konumu ve herhangi bir besleme silindiriyle ilişkisi | Kurulu besleme düzenlemesini korur |
| Sıcaklık kontrol bağlantıları | Mevcut olduğunda bağlantı noktaları, devre kimliği ve vidalı bağlantı | Varsayılan bir harici eşleşmenin dahili bir farkı gizlemesini önler |
| Takıldığı yerde pimler | Konum, yönlendirme, kurulu geometri ve karşılık gelen vida özellikleri | Yalnızca delik sayısını değil, eşleşen bir düzenlemeyi de kaydeder |
| Deşarj sonu | Uç, birleşme yüzeyi, flanş veya diğer orijinal bağlantı detayları | Aşağı akış düzeneğine bağlantıyı tanımlar |
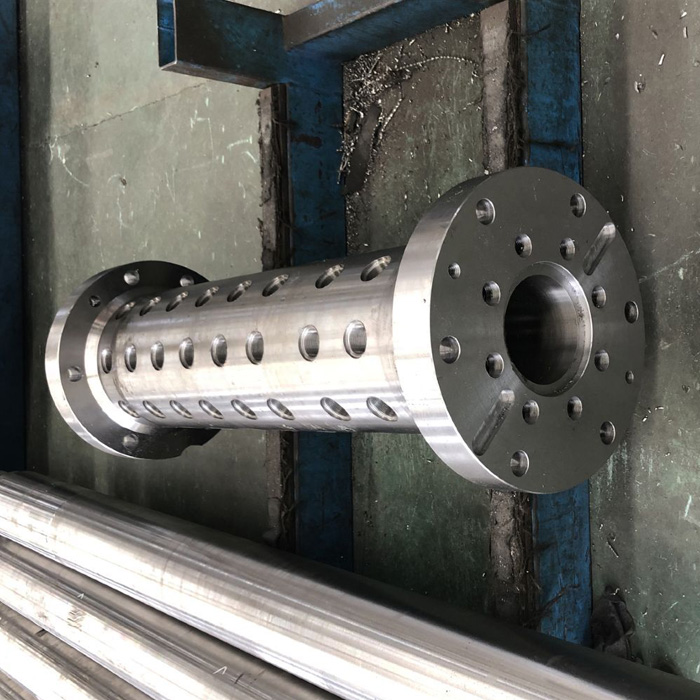
Bir pim haznesi için, spesifikasyon paketini monte etmeden önce her bölümü ve yönünü kaydedin. Bir fotoğraf düzenlemenin tanımlanmasına yardımcı olabilir ancak takılı pimin izinsiz girişini, karşılık gelen vida zarfını veya çalışma açıklığını teyit edemez. Bu tanımları ayrıca isteyin. Orijinal onaylı geometri bir tekrar sırasını kontrol etmelidir; gözle görülür şekilde aşınmış bir numune sessizce değiştirilmemelidir.
7. EJS fabrika perspektifi: malzeme yükseltmesinden önce çifti tanımlayın
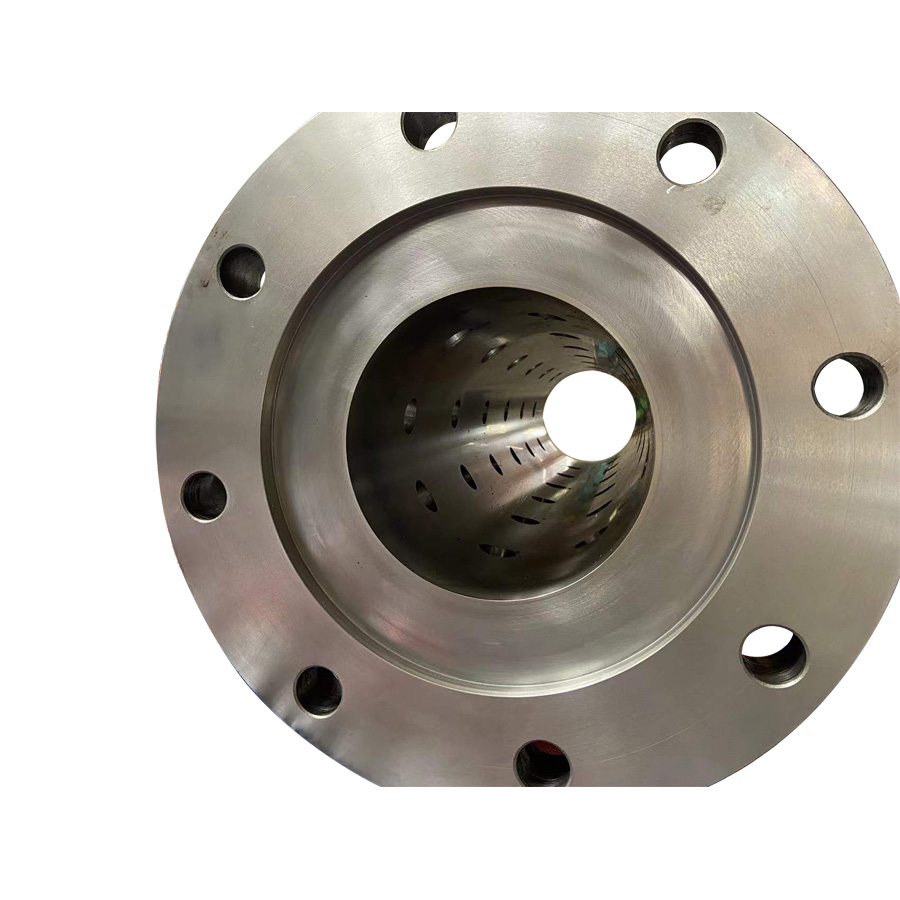
Değiştirme talebi için, farklı bir çelik veya yüzey işlemi talep etmeden önce orijinal besleme konseptini ve eşleşen arayüzleri tanımlamanızı öneririz. Bir fotoğraf parçanın tanımlanmasına yardımcı olur ve bir ürün adı da soruşturmanın yönlendirilmesine yardımcı olur. İkisi de vidanın ve onun karşı kovanının boyutlandırılmış tanımının yerini almaz.
Tavsiyemiz tasarım çizimini ve eski parçaların durumunu ayrı kayıtlara koymanızdır. Çizim amaçlanan değişimi tanımlar. Ölçümler ve fotoğraflar eski sete ne olduğunu gösteriyor. Bu kayıtların uyuşmadığı durumlarda, fabrikadan açıklanamayan bir boyutu yeniden üretmesini istemek yerine, konumu ve çizim revizyonunu tanımlayın.
EJS'lerkauçuk vida ve namlu ürün bilgisimüşteri çizimlerine göre özelleştirmeyi ve denetim raporlarının ve malzeme sertifikalarının sağlanmasını açıklar. Belirli bir sipariş için, bu kayıtların hangi boyutları ve malzeme gerekliliklerini göstermesi gerektiğine karar verin.
Sorguyu şu sırayla hazırlayın:
- Makineyi ve gerçek sıcak besleme veya soğuk besleme düzenlemesini tanımlayın. Orijinal parça numaralarını ve mevcut çizim revizyonlarını ekleyin.
- Vida ve kovan çizimlerini birlikte sağlayın. Çalışma uzunluğunu toplam uzunluktan ayrı olarak tanımlayın ve tahrik, montaj, besleme ve boşaltma bağlantılarını gösterin.
- Uygun olan yerlerde pin düzenlemesini ve sıcaklık kontrol ayrıntılarını ekleyin. Boyutlarını tahmin etmek yerine bilinmeyen özellikleri işaretleyin.
- Bileşiği, besleme formunu, dolgu maddesi bilgilerini ve işleme sınırlarını açıklayın. Orijinal parçaların seçilmesinden bu yana formülasyonun değişip değişmediğini belirtin.
- Eski parçanın durum kaydını ekleyin. Ölçüm konumlarını etiketleyin ve aşınmış okumaları nominal tasarım değerlerinden ayırın.
- Hedefi ve kabul esasını tanımlayın: Değiştirme veya yeniden tasarımın tekrarlanması, gerekli boyutsal inceleme, malzeme dokümantasyonu ve mutabakata varılan koşullar altında değerlendirilen bir deneme.
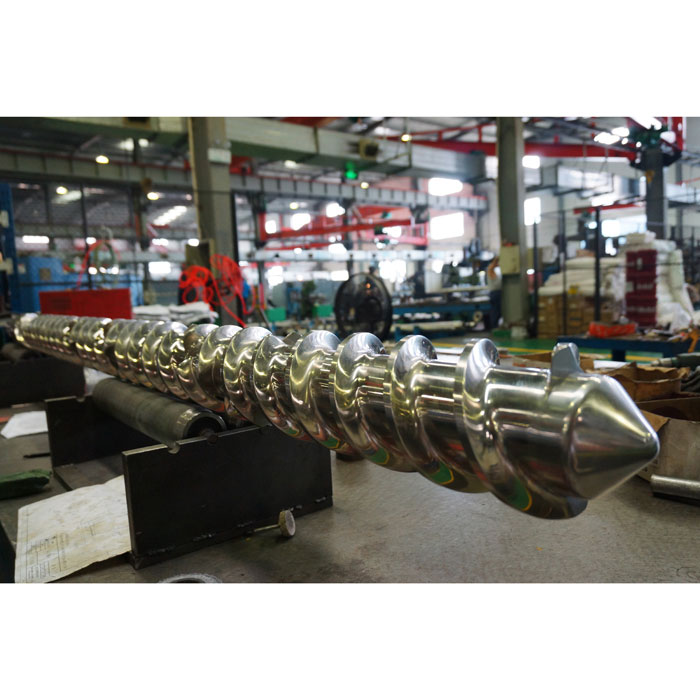
Bu paketi sorgunuzla birlikte bir süreliğine gönderin.EJS soğuk beslemeli kauçuk vida ve kovanveyasıcak besleme tertibatı. Üreticiye, iki genel etiket arasından seçim yapma talebi yerine, gözden geçirilecek tanımlanmış bir parça ve işletim görevi verir.
8. Sıkça sorulan sorular
Soğuk besleme, kauçuğun ekstrüzyon sırasında soğuk kalması anlamına mı geliyor?
Hayır. Makineye giren stoğu anlatır. Vida bileşiği çalıştırıp ısıtırken, sıcaklık kontrol ekipmanı ısı transferini yönetiyor. Giriş durumunu, kontrol cihazı ayarlarını ve ölçülen bileşik sıcaklığını ayrı ayrı kaydedin. Bileşiğin onaylanmış işleme sınırları hala geçerlidir.
Her soğuk beslemeli lastik vidanın bir pin namlusu olması gerekir mi?
Hayır. Pürüzsüz ve pin tipi kauçuk ekstrüzyon konfigürasyonlarının her ikisi de mevcuttur. Sipariş vermeden önce kurulu tasarımı tanımlayın. Pimler mevcutsa konumlarının ve takılı geometrilerinin karşılık gelen vida özellikleriyle eşleşmesi gerekir; genel bir soğuk besleme açıklaması bu uyumu sağlamak için yeterli değildir.
Kauçuk işleme için daha uzun bir L/D oranı her zaman daha mı iyidir?
Hayır. L/D genel uygunluğu değil, çapa göre uzunluğu tanımlar. Gerekli görev, kanal profili, sıcaklık kontrolü ve makine arayüzleri de önemlidir. EJS'nin sıcak besleme ve soğuk besleme sayfalarındaki farklı L/D girişleri, mevcut bir vidayı uzatmaya yönelik bir talimat değil, bu ürün seçeneklerini açıklar.
Soğuk beslemeli bir vida aynı çaptaki bir sıcak beslemeli vidanın yerini alabilir mi?
Eşit çap tek başına yeterli değildir. Vida ve kovan tanımını, sürücü ve montaj arayüzlerini, besleme düzenlemesini ve sıcaklık kontrol bağlantılarını eksiksiz olarak kontrol edin. Besleme konseptinde önerilen herhangi bir değişiklik, değiştirme veya dönüştürmenin onaylanabilmesi için etkilenen sistemin mühendislik incelemesini gerektirir.
Orijinal çizim eksikse değiştirme soruşturması neleri içermelidir?
Makine kimliğini, parça işaretlerini, etiketli fotoğrafları, erişilebilir boyutları, besleme ve soğutma ayrıntılarını ve bileşik bilgilerini gönderin. Onaylanmış ölçümleri bilinmeyen özelliklerden ve aşınmış yüzeylerden ayırın. Üretici daha sonra hangi ek tanımın gerekli olduğunu belirleyebilir; numune otomatik olarak nominal yeni parça çizimi haline gelmemelidir.