Valf tasarımına, eşleşme boyutlarına ve reçine koşullarına göre bir enjeksiyon kalıplama vida ucu düzeneği seçin. Kontrol halkası, halka tipi düzeneğin bir bileşenidir; her vida ucu tasarımı için evrensel bir isim değildir. Değiştirme siparişi vermeden önce, komple grubu tanımlayın ve eşleşen parçalarını inceleyin. Yastıklama veya atış ağırlığı değişimi, yalnızca halkanın değiştirilmesi gerektiğinin kanıtı değil, valfi ve prosesi birlikte incelemek için bir nedendir.
1. Enjeksiyon kalıplama kontrol halkası nasıl çalışır?
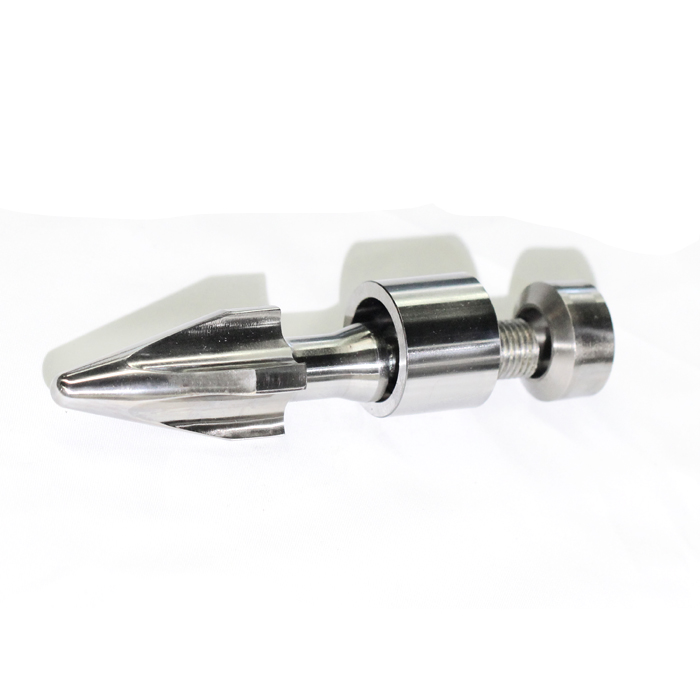
Tipik bir kayan halka düzeneğinde uç veya tutucu, kontrol halkasını vida başı üzerinde tutar. Arka koltuk kapatma için birleşme yüzünü sağlar. Kurtarma sırasında halka bu yuvadan uzakta olduğundan eriyik valfin içinden geçerek vidanın önünde toplanabilir. Enjeksiyon sırasında halka ve arka koltuk bir araya gelerek geri akışa karşı koyar.
Bileşen adları kafa karıştırıcı olabilir. Tedarikçi, sivri uçlu tutucu veya çek valfin tamamı için "vida ucu" kullanabilir. Teklifleri karşılaştırmadan önce ürün numaralarını içeren parça görünümünü isteyin. Bir halka, bir uç ve komple bir montaj farklı sipariş öğeleridir.
Halka tipi bir valf için iki ayrı ilişkiyi inceleyin: halkanın arka koltukla eşleşme teması ve namlu deliğine oturması. Hiçbiri tek başına halkanın dış çapından değerlendirilemez.John Bozzelli'nin çek valflere ilişkin açıklamasıbu iki sızdırmazlık ilişkisini açıklamaktadır.
Tipik kayar halkalı vana: Açma, sızdırmazlık ile aynı şey değildir
Şematik uzunlamasına kesit. Vidayla sabitlenmiş referans; meme/kalıp yönü sağdadır.
A. KURTARMA: HALKA AÇIK
Kontrol halkası arka koltuktan uzaktadır. Açık boşluk eriyiğin valften geçmesine izin verir.
Soldan sağa: arka koltuk → açık boşluk → kontrol halkası → uç / tutucu.
B. ENJEKSİYON: HALKA YERLEŞMİŞTİR
Kontrol halkası arka koltuğa temas eder. Valf geri akışa karşı çıkıyor.
Soldan sağa: arka koltuk → çek halkalı koltuk teması → uç / tutucu.
Diyagram anahtarı: koyu gri = arka koltuk; turuncu = kontrol halkası; açık gri = uç / tutucu. Üst ve alt gri çizgiler namluyu temsil eder.
Her ikisini de kontrol edin: halkadan yuvaya temas ve halkadan namluya uyum.
Boşluklar ve geçişler abartılı. Gerçek profiller ve hareket, onaylanmış tasarıma uygun olmalıdır.
Yalnızca illüstrasyon; bir EJS üretim çizimi, akış simülasyonu veya boyutsal spesifikasyon değildir.
EJS'lervida uçlu montaj ürün sayfasıçek valfleri, bilyalı çekleri ve kilitleme halkası düzeneklerini listeler. Bu aralık, değiştirme soruşturmasının genel bir kontrol halkası talep etmek yerine valf mekanizmasını tanımlamasının nedenidir. Çevreleyen plastikleştirme ünitesi için bkz.enjeksiyon kalıplama vida ve namlu kılavuzu.

2. Kayar ve kilitleme halkalı valfler: ne değişir?
Vana adları bir tasarımın farklı yönlerini tanımlar. Kayma ve kilitleme, halkanın vidayla dönme ilişkisiyle ilgilidir. Üç parçaya karşı dört parça, bileşenlerin nasıl bölündüğünü açıklar. Top kontrolü farklı bir kapatma elemanını tanımlar. Bu etiketler birbirinin yerine geçebilecek kategoriler değildir.
| Tasarım açıklaması | Neyi tanımlar | Alıcının neyi belirlemesi gerektiği |
|---|---|---|
| Kayar halkalı valf | Vidayla dönecek şekilde pozitif olarak anahtarlanmamış bir halka | Halka hareketi, koltuk geometrisi, akış geçitleri ve namlu uyumu |
| Kilitleme veya mazgallı halka | Halkanın vidayla birlikte dönmesini sağlayan kilitleme özellikleri | Eşleşen kavrama özellikleri, eksenel özgürlük ve ilgili aşınma yüzeyleri |
| Üç parçalı halka düzeneği | Tipik olarak tutucu, halka ve arka koltuk | Tam parçalar dahil ve her bir parçaya hangi yüzeyler ait? |
| Dört parçalı halka düzeneği | Diğer bileşenlere ek olarak ayrı olarak değiştirilebilen ön aşınma/tutma elemanı | Yalnızca ekstra parça değil, bileşen kimliği ve montaj ilişkisi boyutları |
| Bilya kontrol tertibatı | Dahili bir top yuvasına doğru kapanır | Gerçek muhafaza, akış yolu, koltuk ve bağlantı tasarımı |
Concor'un valf açıklamalarıDört parçalı tasarımdaki ayrı ön eleman da dahil olmak üzere bu yapılar arasındaki farkı göstermektedir. Ekstra parça, aşınmış bir yüzeyin nasıl değiştirileceğini değiştirebilir. Tek başına daha iyi kapatma veya daha uzun ömür göstermez.
"Kilitleme" ayrıca valfin enjeksiyon sırasında mekanik olarak kapalı olarak kilitlendiği anlamına gelmez. Yüzüğün tutucuyla bağlantısını açıklar. Kapatma ve sızdırmazlığı rotasyondan ayrı olarak inceleyin. Onaylanan tasarımın ardından tekrar sipariş verilmelidir; mekanizmanın değiştirilmesi uyumluluk ve işleme incelemesini gerektirir.
3. Reçine ve kalıplama görevi için seçim yapın
Valf türlerinin evrensel sıralamasıyla değil, gerçek reçine kalitesi ve uygulamasıyla başlayın. Polimeri, takviyeyi veya dolguyu, katkı maddelerini, yeniden öğütme kullanımını ve gerekli ürün kalitesini kaydedin. Formülasyon değişikliği, makine değişmemiş olsa bile mevcut spesifikasyonun gözden geçirilmesi için bir nedendir.
Daha sonra vananın ne yapması gerektiğini açıklayın. İyileşme sırasında içinden ne kadar malzeme geçmesi gerekir? Kapatma ne kadar tutarlı olmalı? Uygulama sık sık renk değişimi veya malzemede kalma ve bozulmanın dikkatli bir şekilde kontrol edilmesini gerektiriyor mu? Bu sorular tasarım karşılaştırmasını "genel amaç" etiketinden daha kullanışlı hale getirir.
Birbiriyle yarışan talepler var. Açık akış yolu reçine ve geri kazanım gereksinimlerine uygun olmalı, kapatma düzenlemesi ise tekrarlanabilir dağıtım sağlamalıdır. Daha kısa bir seyahat mesafesi tam bir tasarım özelliği değildir. Daha büyük görünen bir geçit de malzemenin vananın her kısmından kısıtlama veya tutulma olmaksızın geçeceğini kanıtlamaz.
Molders Services'in vida ucu seçimi tartışmasıiç geometriyi, akış kısıtlamasını ve inşaat malzemelerini ayrı konular olarak ele alır. Tartışma aynı zamanda "serbest akışın" sıfır basınç kaybı vaadi yerine neden bir tasarım açıklaması olduğunu da gösteriyor.
Önerilen bir değişiklik için bileşen çizimini ve ilgili akış ve kapatma özelliklerinin açıklamasını isteyin. Aynı reçine, kalıp ve ürün kabul kriterlerini kullanarak bir karşılaştırma üzerinde anlaşın. İyileşme hızı veya tampon tutarlılığı hakkındaki ayrı ayrı iddiaları karşılaştırmak yerine süreç koşullarını kaydedin.
Yerleşik bir tasarımı geri getirmeyi amaçlayan bir değiştirme ile onun davranışını değiştirmeyi amaçlayan bir yeniden tasarım farklı emirlerdir. Hangisine ihtiyacınız olduğunu belirtin. Aksi takdirde, malzeme yükseltmesi valf geometrisinde istenmeyen bir değişiklikle birlikte gelebilir.
4. Kontrol halkasını ne zaman incelemeli veya değiştirmelisiniz?
Üretim kayıtlarının tekrarlanabilirlik değişikliği gösterdiğini inceleyin ancak süreç bağlamını koruyun. Yastık, sızan eriyiğin doğrudan ölçümü değil, vida konumu ölçümüdür. Makinenin minimum yastıklamayı mı yoksa tutma sonundaki konumu mu rapor ettiğini kaydedin ve her seferinde aynı tanımı karşılaştırın.
LS Mtron'un kalıplama hazırlama kılavuzuyastık değiştiğinde geri emme ayarları, ölçüm koşulları ve diğer proses kontrollerinin yanı sıra çek valf ve namlu aşınmasını da dikkate alır. Bu semptomu başarısız bir bileşene indirgemez.
| Gözlem | Toplanacak faydalı kayıtlar | Kendi başına oluşturmadığı şey |
|---|---|---|
| Yastık döngüler arasında değişir | Yastık tanımı, atış boyutu, toparlanma, dekompresyon ve transfer kayıtları | Halkanın dış çapının sınırının ötesinde aşınmış olması |
| Parça ağırlığı değişir | Tutarlı bir şekilde tanımlanmış tartım yöntemi, boşluk kimliği, reçine ve proses geçmişi | Valfin değiştirilmesi her türlü değişiklik kaynağını çözecektir |
| Basınç farklı şekilde oluşur | Birimler ve ölçüm konumuyla karşılaştırılabilir basınç ve vida konumu izleri | Sorunun kapatma zamanlaması, mühürleme veya başka bir süreç değişikliği olup olmadığı |
| Kurtarma veya renk değiştirme davranışı değişiklikleri | Vida hızı, karşı basınç, reçine değişimi ve önceki bileşen özellikleri | Otomatik olarak farklı bir valf tipinin gerekli olması |
bir2026 atış kütlesi tekrarlanabilirlik analiziUmberto Catignani, makine ayarlarının ve test koşullarının aşınmış ön uç bileşenler hakkında nasıl hatalı sonuçlara varılmasına yol açabileceğini gösteriyor. Pratik ders, karşılaştırmayı yorumlamadan önce kontrol etmek ve belgelemektir.
İki soruyu ayırın: Valf tutarlı bir şekilde kapanıyor mu ve kapandıktan sonra gerekli contayı koruyor mu? Nitelikli personel, makine ve valf tedarikçisinin geçerli test ve bakım prosedürlerini kullanmalıdır. Üretim belirtisini araştırmak için tıkalı nozul testi yapmayın veya sıcak, basınçlı donanımı sökmeyin.
5. Değiştirme siparişi vermeden önce neyin eşleşmesi gerekir?
Makine markası ve vida çapı bir parçanın tanımlanmasına yardımcı olur ancak her arayüzü tanımlamaz. Değiştirme vidaya uymalı, eşleşen valf bileşenleriyle çalışmalı ve karşılık gelen namlu bölgesine uygun olmalıdır. Mümkün olan her yerde orijinal bileşen numarasını ve çizim revizyonunu ekleyin.
Boyutsal incelemeyi düzenlemek için bu kontrol listesini kullanın. Evrensel toleransları değil, çizim gereksinimlerini tanımlar.
| Özellik | Tanım gerekli |
|---|---|
| Vidaya bağlantı | Diş spesifikasyonu, adım, el, kavrama ve omuz veya pilotun yerleştirilmesi |
| Yüklü zarf | Genel ve kurulu uzunluklar, burun geometrisi ve namlu başıyla ilişkisi |
| Halka geometrisi | OD, ID, eksenel uzunluk ve ilgili kontak profilleri |
| Arka koltuk ve tutma yüzeyleri | Çiftleşme profilleri, özelliklerin ve bileşen kimliklerinin konumlandırılması |
| Eksenel hareket | Tasarlanmış halka hareketi ve bunu belirleyen yüzeyler |
| Namlu ilişkisi | Valf tarafından kullanılan bölge de dahil olmak üzere belirlenen konumlarda delik ölçümleri |

Çapsal ve radyal boşluğu ayırt edin
Örnek olarak, tanımlanmış bir ölçüm konumunda soğuk namlu iç çapının 40,00 mm ve halka dış çapının 39,90 mm olduğunu varsayalım. Çap farkı 0,10 mm'dir. Halka ortalanmışsa her iki taraftaki radyal boşluk 0,05 mm'dir. Her iki değeri de bir tanım olmaksızın "açıklık" olarak adlandırmak, iki faktöründe bir belirsizlik yaratır.
Bu varsayılan boyutlar EJS toleransları veya değiştirme sınırları değildir. Hesaplama koltuk teması, eksantriklik veya sıcak çalışma uyumu hakkında hiçbir şey söylemiyor. Çizimin tanımını, ölçüm sıcaklığını ve kabul kriterlerini kullanın.
Çapsal açıklık ve radyal açıklık farklıdır
Yalnızca açıklayıcı aritmetik: tanımlanmış bir konumda ölçülen soğuk boyutlar.
Çizim anahtarı: dış sınır = namlu deliği; turuncu sınır = dışarıdaki halka. Boşluk abartılmıştır, ölçeklendirilmemiştir.
VARSAYILAN ÖLÇÜMLER
Namlu İç Çapı = 40,00 mm
Halkanın Dış Çapı = 39,90 mm
Çapsal boşluk
40,00 − 39,90 = 0,10 mm
Merkezi radyal açıklık
0,10 / 2 = 0,05 mm
Ortalanmış bir radyal değer, çap farkının yarısı kadardır. Eksantrik teması, sıcak çalışma boşluğunu, koltuk sızdırmazlığını veya izin verilen aşınmayı tanımlamaz.
Bu değerler EJS ürün boyutları, üretim toleransları veya değiştirme limitleri değildir.
Gerçek çizimi, ölçüm yöntemini, sıcaklığı ve kabul kriterlerini kullanın.
Aşınmış ölçümleri, yeni parçanın nominal boyutlarından ayrı tutun. Aşınmış bir yüzüğün yeniden oluşturulması sorunun yeniden oluşmasına neden olabilir. Aynı şekilde, yeni bir halkanın hasarlı bir yatağı veya limit dışı namlu deliğini düzeltmesi beklenmemelidir. Karşılaşan parçaların durumuna ve uyumluluğuna göre bir bileşeni mi yoksa montajı mı değiştireceğinize karar verin.
6. Malzemeleri ve muayene kayıtlarını bileşene göre belirtin
Bir montaj adı metalurjisini tanımlamaz. Tutucuyu/gövdeyi, kontrol halkasını ve yuvaları ayrı öğeler olarak tanımlayın, ardından her biri için gereken malzemeyi ve işlemi belirtin. "Sertleştirilmiş vida ucu" gibi tek bir ifade, halkayı veya bağımsız olarak değiştirilebilen yatağı tanımsız bırakabilir.
EJS'lerürün özellikleri38CrMoAlA, 34CrAlNi7, 31CrMoV9, D2, SKD61, SS304, SS316 ve Hastelloy 276 gibi malzemeleri listeler. Ayrıca nitrürleme, sertleştirme ve krom kaplamayı da listeler. Gerçek bileşen ve görev için kombinasyonu onaylayın; bu, listelenen her işlemin her alaşım için geçerli olduğu anlamına gelmez.
Malzeme incelemesini çerçevelemek için reçineyi ve gözlemlenen durumu kullanın. İlgili yerlerde aşındırıcı dolgu maddesini, aşındırıcıya maruz kalmayı, yüzey hasarını ve malzeme birikintilerini tanımlayın. Adı aşınmaya daha dayanıklı olduğu için bir kalite seçmeyin. Geometri, işlem ve birleşme yüzeyi spesifikasyonun bir parçası olmaya devam etmektedir.EJS materyal kılavuzubileşen çizimini değiştirmeden daha geniş bir arka plan sağlar.
Kabul için her belgenin neyi kanıtlaması gerektiğine karar verin:
- Malzeme dokümantasyonu belirtilen kaliteyi ve izlenebilir bileşeni veya partiyi tanımlamalıdır.
- Boyutsal incelemede doğru çizim revizyonu ve kritik özellikler referans alınmalıdır.
- Tedavi kayıtları, geçerli prosesi ve mutabakata varılan denetim gerekliliklerini tanımlamalıdır.
- Bileşen işaretleri veya parça listesi, eşleşen parçalar arasındaki ilişkiyi korumalıdır.
EJS'nin ürün bilgilerinde muayene raporları ve malzeme sertifikalarının verildiği belirtilmektedir. Bir sertifikanın tüm boyutları, yüzey koşullarını ve montaj performansını doğruladığını varsaymak yerine, gerekli kapsamı siparişte tanımlayın.
7. EJS fabrika perspektifi: komple değişimi tanımlayın
EJS sorgusu için, izole edilmiş bir yedek halka seçmeden önce montaj tanımını göndermenizi öneririz. Bir fotoğraf, donanımın tanımlanmasına yardımcı olabilir. Çizim, bileşen kimlikleri ve işletim bilgileri neyin sağlanması gerektiğini tanımlar.
Orijinal parça numarasıyla ve mevcut montaj veya bileşen çizimleriyle başlayın. Farklı düzeneklerden alınan ölçümlerin karıştırılmaması için vidayı, ucu, halkayı ve yuva kayıtlarını etiketleyin. Eski parçalar zaten ayrılmışsa, benzer görünen halkaları bir arada gruplamak yerine kimliklerini koruyun.
Önerilen sorgulama paketimiz:
- Makine markası, modeli ve enjeksiyon ünitesi kimliği ile orijinal parça veya montaj numarası.
- Revizyon bilgileri, diş ayrıntıları ve uygun vida bağlantısıyla birlikte montaj ve bileşen çizimleri.
- Aşınmış okumaları nominal boyutlardan açıkça ayıran, tanımlanmış fotoğraflar ve eski parça ölçüm kaydı.
- Reçine kalitesi, dolgu/katkı maddesi bilgileri, yeniden öğütme kullanımı ve uygulamadaki ilgili değişiklikler.
- Amaç: Tekrarlanan bir değiştirme, malzeme incelemesi veya önerilen tasarım değişikliği.
- Bir çalışma sorunu için, proses koşullarıyla birlikte karşılaştırılabilir yastıklama, ağırlık, geri kazanım ve basınç kayıtları.
- Gerekli boyut, malzeme ve işlem belgelerinin yanı sıra herhangi bir üretim karşılaştırması için mutabakata varılan esas.
Çizim eksikse, bilinenleri ve hala tanımlanmaya ihtiyaç duyanları işaretleyin. Makine tanımlaması ve fotoğrafları bir başlangıç noktasıdır, her iç boyutun yerine geçmez. Açıklanamayan aşınmış bir numunenin ölçümlerini incelemeden yeni parça spesifikasyonuna dönüştürmeyin.
Paketi gönderEJS'nin iletişim sayfası, tanımlayanvidalı montajveya bireysel çiftleşme bileşenleri gereklidir. Bu, soruşturmanın aynı çaptaki bir valf için genel bir talepten ziyade gerçek değişime odaklanmasını sağlar.
8. Sıkça sorulan sorular
Çek halkası tam bir çek valf mi?
Genellikle halka tipi bir tasarıma atıfta bulunurken değil. Halka bir tutucu ve birleşme yuvasıyla birlikte çalışır; tedarikçiler bazen montaj için daha geniş adlar kullanır. Ürün numaralarını ve dahil edilen parçaları onaylayın. Bilyalı çeki tasarımları farklı bir kapatma elemanı kullanır, bu nedenle yalnızca "kontrol halkası" olarak tanımlanan bir sıra belirsiz olabilir.
Yalnızca enjeksiyon kalıplama kontrol halkasını değiştirebilir miyim?
Yeni halkanın uyumlu olması ve eşleşen parçaların kabul edilebilir kalması durumunda mümkündür. Tutucuyu, yatağı ve karşılık gelen namlu deliğini de kontrol edin. Doğru yeni bir halka, hasarlı birleşme yüzeyini eski haline döndürmez. Bileşen çizimi ve muayene sonuçları değiştirme kapsamını belirlemelidir.
Kilitleme halkası her zaman daha iyi sızdırmazlık sağlar mı?
Hayır. Kilitleme özellikleri, garantili bir sızdırmazlık sonucu değil, halkanın vidayla nasıl döndüğünü tanımlar. Kapanma davranışı, yuva durumu, namlu uyumu ve işleme koşulları hala önemlidir. Performansı "kilitleme" kelimesinden çıkarmak yerine gerçek tasarımları karşılaştırın.
Dört parçalı bir montaj her zaman üç parçalı bir montajdan daha mı iyidir?
Hayır. Ayrı bir ön aşınma elemanı, bileşeni ve bakım seçeneklerini değiştirir. Akışta, kapanmada veya dayanıklılıkta evrensel bir gelişme sağlamaz. Özel tasarımı, reçineyi, birleştirme arayüzlerini ve değiştirme hedefini değerlendirin.
Enjeksiyon kalıplamada kontrol halkasını kontrol ederken neyi kaydetmeliyim?
Montaj kimliğini, çizim revizyonunu, ölçüm konumlarını ve koşullarını kaydedin. Üretim gözlemleri için tutarlı bir tampon tanımı ve ağırlık yöntemi kullanın ve ilgili süreç ayarlarını koruyun. Boyutsal inceleme ve proses tekrarlanabilirlik kanıtlarını ayrı tutun, böylece biri diğerinin yerine geçemez.