- Söz verilen bir üretim artışı değil, kusur ve işletme kayıtlarıyla başlayın.
- Ayrı erime, karıştırma, besleme ve mekanik aşınma sorunları.
- Çizim üzerinde ana uçuşu ve bariyer uçuşunu bağımsız olarak belirtin.
- Teklifi kurulu namluya, besleme sistemine ve mevcut çalışma uzunluğuna göre eşleştirin.
- Kararlaştırılan çalışma aralığı boyunca istikrarlı, spesifikasyona uygun üretimle değiştirmeyi kabul edin.
Geleneksel ve bariyer vidaları eritmeyi nasıl ele alıyor?
Geleneksel üç bölgeli bir vidanın besleme, geçiş ve ölçüm bölümleri vardır. Geçiş bölümünde katı malzeme ve biriken eriyik ana kanalı paylaşır. Bir bariyer vidası, eritme bölümünün bir kısmını katılara ve erime kanallarına bölen ikincil bir kanat ekler. Katılar kendi kanallarından geçmeye devam ederken, eriyik alttan kesilmiş bariyer uçuşunun üzerinden eriyik kanalına geçer.Rauwendaal'ın bariyer vidası açıklamasıbu ayrımı ve bariyer bölümü boyunca değişen kanal düzenlemesini açıklamaktadır.
Bu ayrım, otomatik bir performans sıralamasını değil, bir tasarım yöntemini tanımlar. Geometrinin hâlâ makineye giren malzemeye ve üretim gereksinimlerine uygun olması gerekiyor.SHS Ekstrüzyon Eğitimi karşılaştırmasıvida tasarımını plastikleştirme kapasitesi ile hassas işleme arasında bir uzlaşma olarak ele alır ve hem geleneksel hem de bariyer mimarilerini açıklar.
Mevcut vida gerekli çalışma aralığı boyunca kabul edilebilir bir ürün üretiyorsa, mimarisini değiştirmeden önce bu temel çizgiyi belgeleyin. Kalite yalnızca istenen oran arttıkça bozulursa, bozulmanın nerede başladığını ve hangi proses okumalarının onunla birlikte değiştiğini kaydedin. Bu kanıt tasarım tartışmasını faydalı kılar; “yüksek çıktı” kelimeleri bunu yapmaz.
The EJS ekstruder vidalı namlu satın alma kılavuzudaha geniş spesifikasyon ve değiştirme sürecini kapsar. Bu karşılaştırma, tek ve çift vidalı makineler arasındaki seçimle değil, geleneksel ve bariyerli tek vidalı tasarımlarla ilgilidir.
Bariyer açıklığını ana uçuş açıklığından ayrı olarak okuyun
İki boyutun ayrı adlara ihtiyacı vardır. Ana uçuş açıklığı, ana kanadın dış çapı ile namlu deliği arasındaki boşluktur. Bariyer uçuş açıklığı, ikincil uçuşun üzerindeki boşluktur. Tipik bir alttan kesme bariyer düzenlemesinde, ikincil kat daha küçük bir dış çapa sahiptir ve eriyiğin bunun üzerinden geçmesine olanak tanır. Bunlar farklı özelliklerdir ve farklı çizim bilgilerine sahip olmalıdır.
Eşmerkezli boyut karşılaştırması için radyal boşluk şu şekildedir:
Radyal açıklık = (namlu deliği çapı - ilgili uçuş çapı) / 2
Bu hesaplama çaplar arasındaki nominal ilişkiyi açıklar. Eksantrik, hasarlı veya yanlış hizalanmış bir montajdaki en küçük yerel boşluğu veya işleme sıcaklığındaki çalışma açıklığını oluşturmaz.
İşleme önerisi değil, boyutsal bir örnek
Karşılaştırılan konumda namlu deliğinin 90,10 mm, ana uçuş çapının 90,00 mm ve bariyer uçuş çapının 89,30 mm olduğunu varsayalım. Ortaya çıkan ana uçuş radyal açıklığı 0,05 mm'dir; bariyer uçuş radyal açıklığı 0,40 mm'dir. Bu varsayılan değerler aritmetiği açıklar ve bir EJS ürünü için belirlenmiş toleranslar değildir.
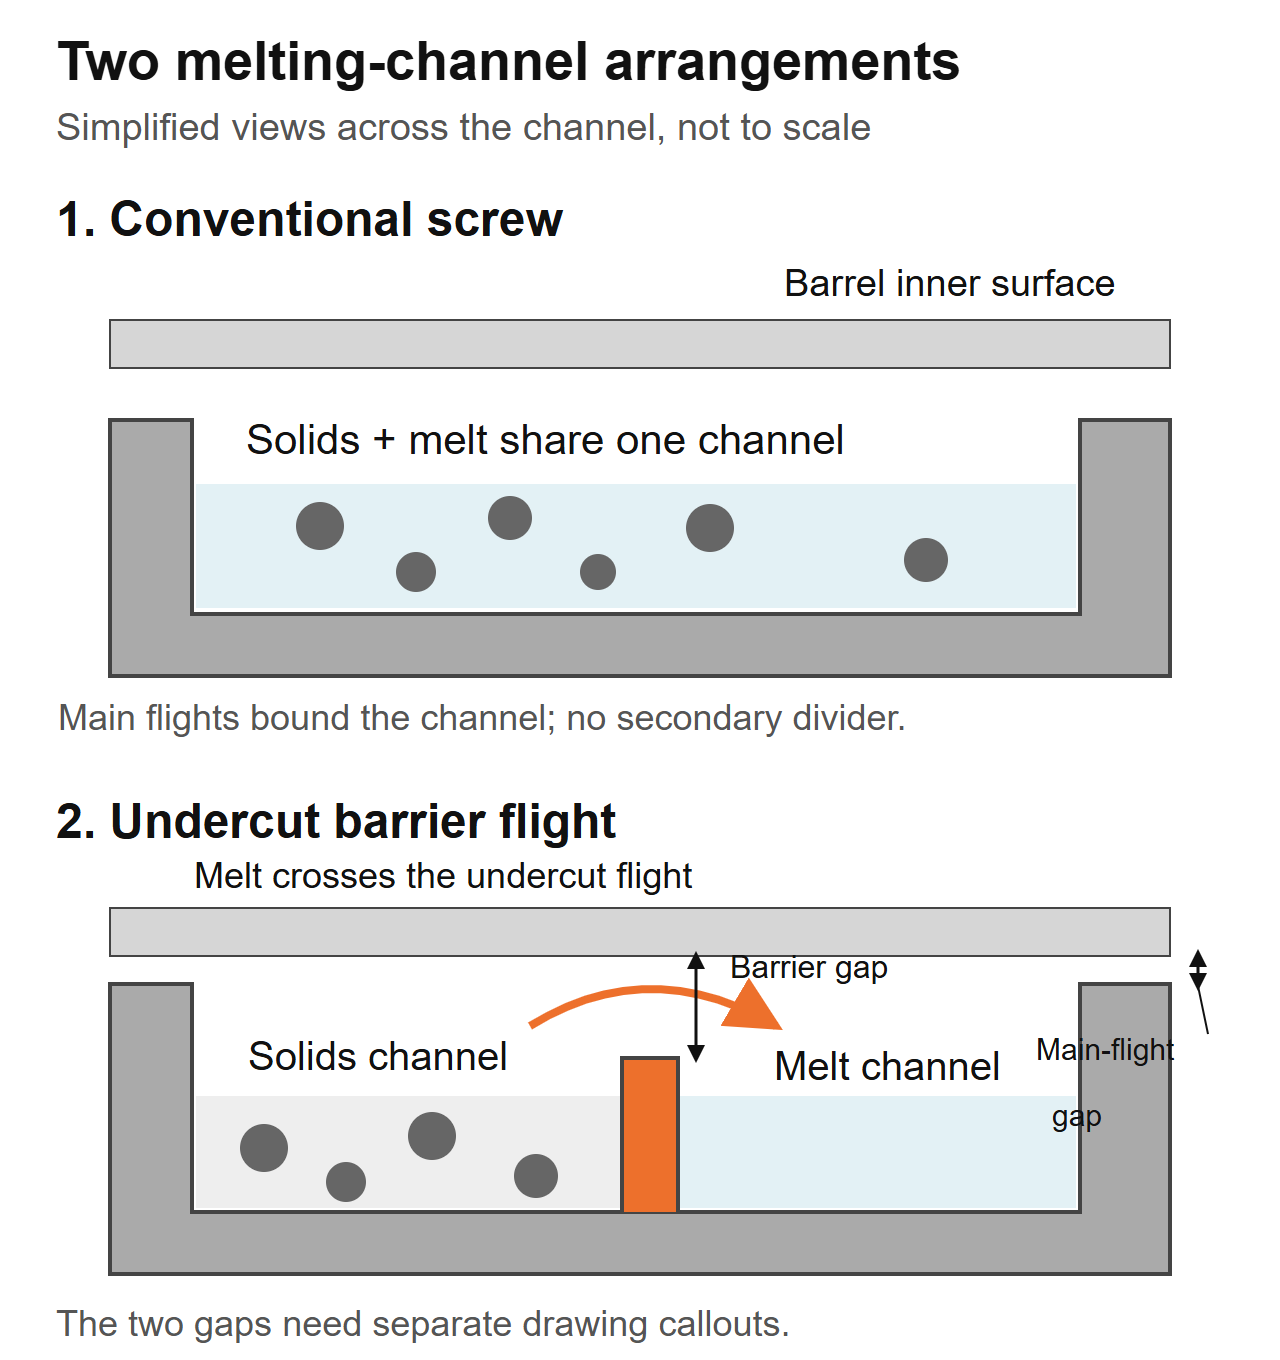 Üretim bölümleri değil, basitleştirilmiş kanallar arası görünümler. Bariyer uçuş geçişi ve ana uçuş açıklığı ayrı çizim özellikleridir; Bu şemada hiçbir boyut belirtilmemiştir.
Yalnızca “uçuş iznini” belirten bir alıntı bu geometri için belirsizdir. Hangi uçuşun, hangi eksenel konumun ve değerin radyal mi yoksa çapsal mı olduğunu sorun. Ayrıca nominal yeni parça boyutlarını mevcut aşınma değerlerinden ayırın. Bir uçuşu ölçmeyin ve diğer uçuşu tanımladığını varsaymayın.
Tasarımcı, gerçek reçine ve makine için çalışma açıklıklarını belirtmelidir. Daha küçük bir bariyer geçişi otomatik olarak daha iyi değildir ve daha büyük bir bariyer geçişi de otomatik olarak daha güvenli değildir. Başka bir ekstruderden bir numara almak yerine onaylanmış geometriyi ve inceleme yöntemini bir arada tutun.
Bariyer bölümü ve karıştırma bölümü farklı sorunları çözer
Eritme ve karıştırma ayrı kontrolleri hak eder. Bir bariyer bölümü katıdan erimeye geçişi yönetir. Aşağı akışlı bir karıştırıcı, geometrisine göre eriyik homojenliği veya dağılımı üzerinde çalışır. Bir vida her ikisini de içerebilir; bu nedenle “bariyer veya karıştırma vidası” genellikle eksik bir seçimdir.
Rauwendaal'ınCRD bariyer vidası açıklamasıbariyer bölümü tek başına gerekli dağıtıcı karışımı sağlamadığından, bir aşağı akış karıştırıcısının eklenmesini açıkça tartışmaktadır. Bu, EJS'nin bu özel tasarımı kullandığını varsaymak için değil, her bir işlevi belirtmenin bir nedenidir.
The EJS karıştırma bölümü kılavuzuMaddock, Ananas ve Saxton unsurlarını ayırt eder. Kusuru belirledikten sonra istenen karıştırma eylemini tartışmak için bunu kullanın. Tanıdık bir mikser adının hâlâ bir çizime ve işletim bağlamına ihtiyacı vardır.
Yalnızca görünüme bakarak yeni bir vida atamaktan kaçının. "Jel" ve "balıkgözü" ürün açıklamalarıdır, onaylanmış bir neden değildir. Yabancı bir parçacık veya bozunmuş malzeme, yeni bir eritme bölümünün mutlaka ortadan kaldıracağı sıradan erimemiş malzeme gibi ele alınmamalıdır.
Eritme bölümünün ve karıştırma bölümünün konumları ve amaçlanan işlevleri de dahil olmak üzere ayrı ayrı tanımlanması için teklif isteyin. Her ikisi de değişirse üretim denemesi vidanın tamamını değerlendirir. Uygun bir karşılaştırma olmadan, bariyer uçuşunun faydasını karıştırıcının faydasından ayıramaz.
Hattın gerçekten erimeyle sınırlı olup olmadığını belirleyin
Mevcut onaylı kurulumla ve stabil bir referans çalışmasıyla başlayın. Karşılaştırma için aynı reçine kalitesini, hazırlama prosedürünü, karışımı, kalıp ve elek düzenlemesini kullanın. Hangi ürün kontrolünün çalışma hızını sınırladığını belirleyin: görünür kusurlar, boyutsal değişiklik, erime sıcaklığı, tahrik yükü veya aşağı yöndeki bir gereksinim.
Makine tedarikçisinin kullanım talimatları ve güvenlik sınırları dahilinde, kararlaştırılan üretim noktalarında süreci kaydedin. Yalnızca arızaya yol açmak için hızı artırmayın. Aynı örnekleme aralıklarında zamanlı çıktı, gerçek erime sıcaklığı, basınç, vida hızı, tahrik yükü ve ürün kalitesi sonuçlarını toplayın.
Sorunu tasarımcının kullanabileceği terimlerle tanımlayın
Eğer numuneler ve kayıtlar bunu destekliyorsa, "Bu dereceyi bu çalışma noktasında çalıştırdığımızda erime görünüyor" yararlı bir başlangıç ifadesidir. “Yüzde 30 daha fazla üretime ihtiyacımız var” bir hedeftir, bugün bu üretimi neyin engellediğinin açıklaması değil. Hedefi ve tanılanan kısıtlamayı ayrı alanlarda tutun.
Takaslar gerçektir. AGaspar-Cunha ve meslektaşlarının 2023 optimizasyon çalışmasıLDPE ve PP için geleneksel ve Maillefer bariyer tasarımlarını karşılaştırdı. Modellenen durumlarda bariyer tasarımları genellikle LDPE için avantajlıyken, her iki mimari de PP için uygundu. Bunlar sayısal tasarım karşılaştırmalarıydı; EJS üretim testleri veya her iki polimerin her sınıfı için bir öneri değil.
Tedarikçi taleplerini değerlendirirken bu ayrımı kullanın. Hattınızın kanıtı olarak “bariyer vidaları daha iyidir” ifadesini kabul etmek yerine, tam geometri tanımlanarak ilgili koşullar altında sonuçları isteyin.
Fabrika sorusu: Haznede ne değişti?
Bir EJS değiştirme soruşturmasında yüklü teknik özellikler 90 mm, 30:1 L/D ve 3:1 sıkıştırma oranıydı. Hattın artan kalıp basıncı ve tutarsız duvar kalınlığı vardı. İlk talep, aşınmış olduğu iddia edilen bir vidanın kopyalanmasıydı. Orijinal kurulumla karşılaştırıldığında şimdi siloya neyin girdiğini sorduk: tesis kendi kenar kesimini yemle karıştırmaya başlamıştı. Bizimyayınlanan mağaza notlarıBu değişikliğin neden değiştirme spesifikasyonunun bir parçası olması gerektiğini açıklayın.
Bu soru, geleneksel-bariyer tartışmalarının başında yer alır. Yemin pelet, pul veya öğütülmüş malzeme içerip içermediğini ve karışımın boğaza nasıl ulaştığını kaydedin. "Aynı polimer" beslemenin aynı olduğunu kanıtlamaz.
Feed açıklamasını kullanılabilir bir spesifikasyona dönüştürün
Temsili bir örnek toplayın ve kaynağını tanımlayın. Parçacık boyutu dağılımına, şekline, karıştırma yöntemine ve çalışma sırasında oranın değişip değişmediğine dikkat edin. Gevşek kütle yoğunluğunu ölçerseniz kap ve doldurma yöntemini tutarlı tutun. Serbestçe dökülen bir numune ile sıkıştırılmış bir numune farklı ölçümlerdir.
Takılan namlunun düz delikli mi yoksa yivli besleme bölümüne mi sahip olduğunu belirtin ve kontrollü besleyici veya beslemeye yardımcı ekipmanı açıklayın. Vida teklifinden, varsaydığı besleme koşulunu tanımlamasını isteyin. Bir besleme düzenlemesi için tasarlanan tasarımın, başka bir besleme düzenlemesinin benzerinin yerine geçeceğini varsaymayın.
Fabrika incelemesi için çizim ve malzeme açıklamasının birlikte gelmesi gerekir. Bir çizim mekanik kaplamayı oluşturabilir ancak vida takıldıktan sonra meydana gelen ilerleme değişikliğini tanımlayamaz. Tersine, düzensiz beslemenin fotoğrafları uygun bir kanal profili veya bariyer geçişi oluşturmaz.
Aşınma gerekliliklerini de erime geometrisinden ayırın. Dolgu maddeleri, katkı maddeleri ve kirlenme geçmişi yüzey işleme tartışmasının içindedir.EJS materyal kılavuzubu kararı kapsamaktadır. Vida mimarisini değiştirmek, yanlış belirlenmiş bir çalışma yüzeyini otomatik olarak çözmez.
Bir bariyer vidası mevcut ekstruderinize uyabilir mi?
Önerilen bir güçlendirmenin iki incelemeden geçmesi gerekir: mekanik uyum ve proses uygunluğu. Birinciyi geçmek ikinciyi sağlamaz. Namlu ve tahrik bağlantısı, geometrisi besleme veya çalışma aralığı için uygun olmadığı halde fiziksel olarak bir vidayı kabul edebilir.
Çizimleri yalnızca model adıyla değil, kurulu düzenekle karşılaştırın. Kullanılabilir kanatlı uzunluğu, namlu deliği profilini, tahrik ucu bağlantısını, boşaltma ucu ayrıntılarını ve besleme açıklığının konumunu belirleyin. Vidanın uyması gereken herhangi bir havalandırma veya diğer namlu özelliğini ekleyin. Makine üreticisinin boyut kurallarını görünür tutun.
Daha büyük bir L/D'nin sıradan bir anında yükseltme olarak sağlanabileceğini varsaymayın. Mevcut çalışma uzunluğunun besleme, bariyer ve aşağı akış bölümlerini bir arada barındırması gerekir. Bkz.EJS L/D ve sıkıştırma oranı kılavuzubu başlık oranlarının neden önemli profil ayrıntılarını belirtmeden bıraktığını öğrenin.
Yalnızca vida değişimine izin vermeden önce namluyu inceleyin. Mevcut delik boyutları hem uyum hem de açıklık tartışması açısından önemlidir. Tek bir evrensel değiştirme limiti belirlemek yerine onaylanmış denetim prosedürünü izleyin.EJS hizmet ömrü kılavuzueşleşen bileşen ölçümlerinin bu kararı nasıl desteklediğini açıklar.
Sadece “bariyer vidasını” değil, çizimi de belirtin
Çizim, önerilen tasarımı tanımlayan özellikleri tanımlamalıdır. Revizyonunu teklife, malzeme spesifikasyonuna ve muayene gerekliliklerine bağlı tutun. Aksi takdirde tedarikçi, her iki taraf da aynı geometriyi kabul etmeden "bariyer" kelimesini kabul edebilir.
Bariyer bölümünün başlangıç ve bitişini, ana kanat ve bariyer kanat çapı profillerini, bunların uçlarını veya eğimlerini, kanat genişliklerini, kanal derinliği profillerini ve mansap bölümüne geçişi isteyin. Kanalların uzunluk boyunca değiştiği yerlerde denetim istasyonlarını tanımlayın. Tek bir çap veya tek bir sıkıştırma oranı numarası bu bilginin yerini alamaz.
EJS değiştirme talebi için neye ihtiyacımız var?
Bizimekstruder vidalı varil ürün sayfasıözelleştirilmiş değiştirme çalışmasını ve vida kovanlarıyla birlikte verilen denetim raporunu ve malzeme sertifikasını açıklar. Tasarımın gözden geçirilmesi için, kurulu çizimi ve önerilen revizyonu süreç gereksinimiyle birlikte ayrı ayrı gönderin. Bu, tartışmaya tanımlanmış bir bileşen ve tanımlanmış bir görev kazandırır.
Katmak:
- Makine markası, modeli, kurulu bileşen referansları ve mekanik çizimler.
- Reçine kalitesi, katkı maddeleri, dolgu maddesi yükleme, besleme formu ve hazırlama yöntemi.
- Mevcut profil ve herhangi bir karıştırıcı dahil önerilen değişiklikler.
- Zamanlanmış çıkış, rpm, gerçek erime sıcaklığı, basınç ve sürücü okumaları.
- Kaydedilen çalışma noktalarına bağlı kusur örnekleri veya fotoğraflar.
- Mevcut bileşenler yeniden kullanılacaksa eşleşen vida/kovan ölçümleri.
- Üretim aralığı ve ürün değişiminin kontrolleri karşılamalıdır.
Denetim belgelerinin üretim denemesinin yerine geçmesine izin vermeyin. Boyutsal bir rapor, onaylanmış çizime uygunluğu gösterebilir; seçilen geometrinin süreç problemini çözdüğünü kanıtlamaz. Denemenin kendine has koşulları ve kabul kriterleri olması gerekiyor.
The EJS tek vidalı namlu sayfasıKurulu bileşen bilgilerini hazırlarken yararlı bir ürün referansıdır. Genel bir bariyer konfigürasyonunun onaylanmış bir uyum olduğunu varsaymak yerine, gerçek çizimi ve görevi incelemeye gönderin.

Denemeyi kabul edilebilir üretim, sıcaklık ve enerjiye göre değerlendirin
Revize edilmiş bir tasarımı sipariş etmeden veya devreye almadan önce kabul yöntemi üzerinde anlaşın. Aynı ölçüm konumlarını ve tanımlı bir sabit üretim aralığını kullanın. Kolay başlatmanın dengesiz bir işletim penceresini gizlememesi için başlatma ve temizleme davranışını kararlı durum sonuçlarından ayrı olarak kaydedin.
İki yararlı hesaplama şunlardır:
Spesifik çıkış = ölçülen kütle çıkışı (kg/saat) / vida hızı (rpm)
Özgül elektrik enerjisi = ölçülen elektrik gücü (kW) / ölçülen kütle çıkışı (kg/saat)
İkinci sonucun birimleri kWh/kg'dır. Ölçüm sınırını belirtin: yalnızca sürücü gücü ve toplam hat gücü farklı büyüklüklerdir. Motor akımı yüzdesi, elektrik gücünün doğrudan ölçümü değildir ve bu formülde kullanılmamalıdır.
Takas işlemini gösteren aritmetik bir örnek
Deneme A'nın, tanımlanmış bir elektrik sınırında ölçülen 54 kW ile 60 rpm'de 180 kg/saat ürettiğini varsayalım. Deneme B, aynı sınırda 70 kW ile 70 rpm'de 210 kg/saat üretiyor. Bu varsayılan okumalar bir hesaplama örneğidir; bir EJS projesi veya her iki vida mimarisi için bir tahmin değildir.
Deneme B'nin kütle çıkışı daha büyük, ancak bu örnekte aynı özgül çıktı ve daha büyük özgül elektrik enerjisi var. Bunu bir gelişme olarak adlandırmak için ürün kalitesine ve erime sıcaklığına hala ihtiyaç duyulmaktadır. Ayrıca ölçülen üretimin ne kadarının kararlaştırılan ürün kontrollerini geçtiğini de rapor edin.
Yalnızca en kolay demo çalışmasını seçmek yerine ilgili dereceleri ve gerekli çalışma noktalarını test edin. Hızı, besleme durumunu, basıncı, gerçek erime sıcaklığını, güç sınırını ve kaliteyi birlikte belgeleyin. Bu kaydı şu adresten gönder:EJS iletişim sayfasıDeğiştirmeyi tartışırken hedef, izole edilmiş bir tepe-çıkış numarası yerine kullanışlı bir çalışma aralığıdır.
Sık sorulan sorular
Bir bariyer ile geleneksel bir vida arasındaki temel fark nedir?
Geleneksel üç bölgeli tek vida, eritme bölümü boyunca bir ana kanal kullanır. Bir bariyer vidası, katılar ve eriyik kanalları oluşturmak için ikincil bir kanat sağlar. Karşılaştırma hala tam profillere, malzemeye ve çalışma koşullarına ihtiyaç duyuyor; mimari adı tek başına hangi değişikliğin görevi karşıladığını belirlemez.
Bariyer vidası karıştırma bölümünün yerine geçer mi?
Otomatik olarak değil. Bariyer bölümü erime düzenlemesini yönetirken, bir karıştırıcı da eriyik içindeki gerekli dağıtım veya dispersiyonu ele alır. Bir vida her ikisini de içerebilir. Bariyer uçuşunun her türlü karışımı sağladığını varsaymak yerine, kusuru tanımlayın ve her bölümün amaçlanan işlevini belirtin.
Bir bariyer vidası daha fazla çıktıyı garanti eder mi yoksa tüm jelleri ortadan kaldırır mı?
Hayır. Gerçek kısıtlamayı belirleyin ve önce kusuru tanımlayın. Eritme tasarımı değişikliği, tutarsız beslemeyi, bozulmuş malzemeyi, kirliliği, aşınmayı, tahrik sınırlarını veya aşağı akış kısıtlamalarını otomatik olarak düzeltmez. Tanımlanmış deneme koşulları altında kararlı, kabul edilebilir üretimi sıcaklık, basınç ve güçle karşılaştırın.
Bariyer uçuş izni ile ana uçuş izni aynı mıdır?
Hayır. Tipik bir alttan kesme bariyer düzenlemesinde, ikincil katın üzerinde ayrı bir çap ve geçit bulunur. Çizim üzerinde uçuş, eksenel konum ve radyal veya çapsal düzeni tanımlayın. Nominal çap hesaplamaları, montajı yapılmış makinedeki her yerel veya sıcak çalışan boşluğu belirlemez.
Namluyu değiştirmeden geleneksel bir vidayı değiştirebilir miyim?
Bu, boyut ve süreç incelemesi gerektirir. Namlu deliği profilini ve durumunu, mekanik arayüzleri, çalışma uzunluğunu, ilerleme düzenini ve çalışma sınırlarını önerilen vidaya göre kontrol edin. Fiziksel olarak takılabilen bir vidanın mutlaka uygun bir proses değişimi olduğu söylenemez ve aşınmış bir silindirin orijinal çizimiyle eşleştiği varsayılmamalıdır.
Değiştirme incelemesi için hangi bilgileri göndermeliyim?
Makine ayrıntılarını, kurulu ve önerilen çizimleri, reçine ve besleme bilgilerini, çalışma kayıtlarını, belirlenen kusurları ve mevcut vida/varil ölçümlerini gönderin. Gerekli üretim aralığını ve ürün kalite kontrollerini belirtin. Geometri, mekanik uyum ve proses kabulünün ayrı ayrı incelenebilmesi için çizim revizyonunu ve deneme koşullarını açık tutun.