Ekstrüzyon vidası sıkıştırma oranı, besleme bölümünden ölçüm bölümüne kanal hacmindeki azalmayı tanımlar. Karşılaştırılabilir hatve ve kanal geometrisine sahip geleneksel bir vidada, besleme kanalı derinliğinin ölçüm kanalı derinliğine bölünmesi yararlı bir yaklaşım sağlar. Yalnızca orandan değil, çizimin tamamından ve gerçek besleme koşullarından bir yedek seçin: 3:1 işaretli iki vida, farklı kanal derinliklerine ve geçiş profillerine sahip olabilir.
- Kanal derinliğini namlu deliğinden değil, vida uçuş çapından ve kök çapından hesaplayın.
- İki vidayı eşdeğer olarak kabul etmeden önce mutlak derinlikleri ve bölge uzunluklarını karşılaştırın.
- Yeniden öğütme şekli ve yükleme de dahil olmak üzere hazneye giren malzemeyi açıklayın.
- Oranı değiştirmeden önce besleme, erime, kısıtlama ve aşınmayı araştırın.
- Değiştirme işlemini yalnızca devir/dakika ayarıyla değil, kararlı üretim ölçümleriyle doğrulayın.
Vida sıkıştırma oranı neyi ölçer?
Geleneksel bir tek vidanın bir besleme bölümü, bir geçiş bölümü ve bir ölçüm bölümü vardır. Besleme kanalı katı malzemeyi alır; erime geliştikçe geçiş kanal geometrisini değiştirir; ölçüm bölümü eriyiği deşarja doğru iletir. Sıkıştırma oranı, bu sürecin başlangıcı ve sonu arasındaki geometrik ilişkiyi tanımlar. Kalıp basıncını, ürün yoğunluğunu veya motor verimliliğini ölçmez.
Basit bir sabit hatveli vida için atölye hesaplaması şöyledir:
Sıkıştırma oranı ≈ besleme kanalı derinliği / ölçüm kanalı derinliği
Daha genel tanım, kanal hacimlerini eşdeğer uçuşlarla karşılaştırır. Derinlik kısayolu karşılaştırılabilir eğim ve kanal geometrisine ihtiyaç duyar. Bunlar değişirse, derinlik oranını kesin bir hacimsel sonuç olarak ele almak yerine ilgili hacimleri değerlendirmek için çizimi kullanın.Allan Griff'in vida geometrisine ilişkin açıklamasıbu ayrımı yapıyor ve gerçek derinlikler olmadan orana güvenilmemesi konusunda uyarıda bulunuyor.
L/D farklı bir şeyi tanımlar: etkin çalışma uzunluğunun vidanın dış çapına bölünmesi. 2.700 mm çalışma uzunluğu ve 90 mm çap 30:1 verir. Üreticinin bu çalışma uzunluğunu nerede başlatıp bitirdiğini doğrulayın. Bir sürücü uzantısı mekanik çizime aittir ancak sessizce ekstra işlem uzunluğu haline gelmemelidir.
Dolayısıyla "90 mm, 30:1, 3:1" şeklinde okunan bir spesifikasyon, önemli bilgilerin eksik olmasına neden olur. Besleme derinliğini, ölçüm derinliğini, geçiş uzunluğunu, adım değişikliklerini veya karıştırma geometrisini tanımlamaz. Değiştirme fiyatını takılı vidayla karşılaştırmadan önce bu boyutları isteyin. Daha geniş satın alma kontrol listesi için bkz.EJS ekstruder vidası namlu kılavuzu.
Vida çiziminden sıkıştırma oranı nasıl hesaplanır
Besleme ve ölçüm kanalları karşılaştırılabilir hatve ve uçuş geometrisine sahip geleneksel, tek başlangıçlı bir tasarımla başlayın. Her bölümün sabit derinlikteki kısmını bulun. İlerleme okumasını koniğin içinden veya dozaj okumasını mikserden, kabartmadan veya hasarlı kenardan almayın.
Her konum için radyal kanal derinliğini hesaplayın:
Kanal derinliği = (dış kanat çapı - kök çapı) / 2
İkiye bölmek önemlidir çünkü her iki ölçüm de çaptır. Çap farkının kullanılması, eşit derecede hatalı iki derinlik bölündüğünde hata ortadan kalkabilse de, bildirilen derinliği doğrudan iki katına çıkarır. Üretim boyutları yanlışken oran doğru görünebilir.
Çalışılmış 90 mm'lik bir örnek
Aşağıdaki boyutlar, önerilen bir vida tasarımı veya üretim testi değil, varsayılan bir hesaplama örneğidir.
| Boyut | Besleme bölümü | Ölçüm bölümü |
|---|---|---|
| Uçuş dış çapı | 90mm | 90mm |
| Kök çapı | 72 mm | 84mm |
| Hesaplanan kanal derinliği | (90 – 72) / 2 = 9 mm | (90 – 84) / 2 = 3 mm |
| Yaklaşık sıkıştırma oranı | 9 / 3 = 3:1 | Aynı derinlik oranı hesaplaması |
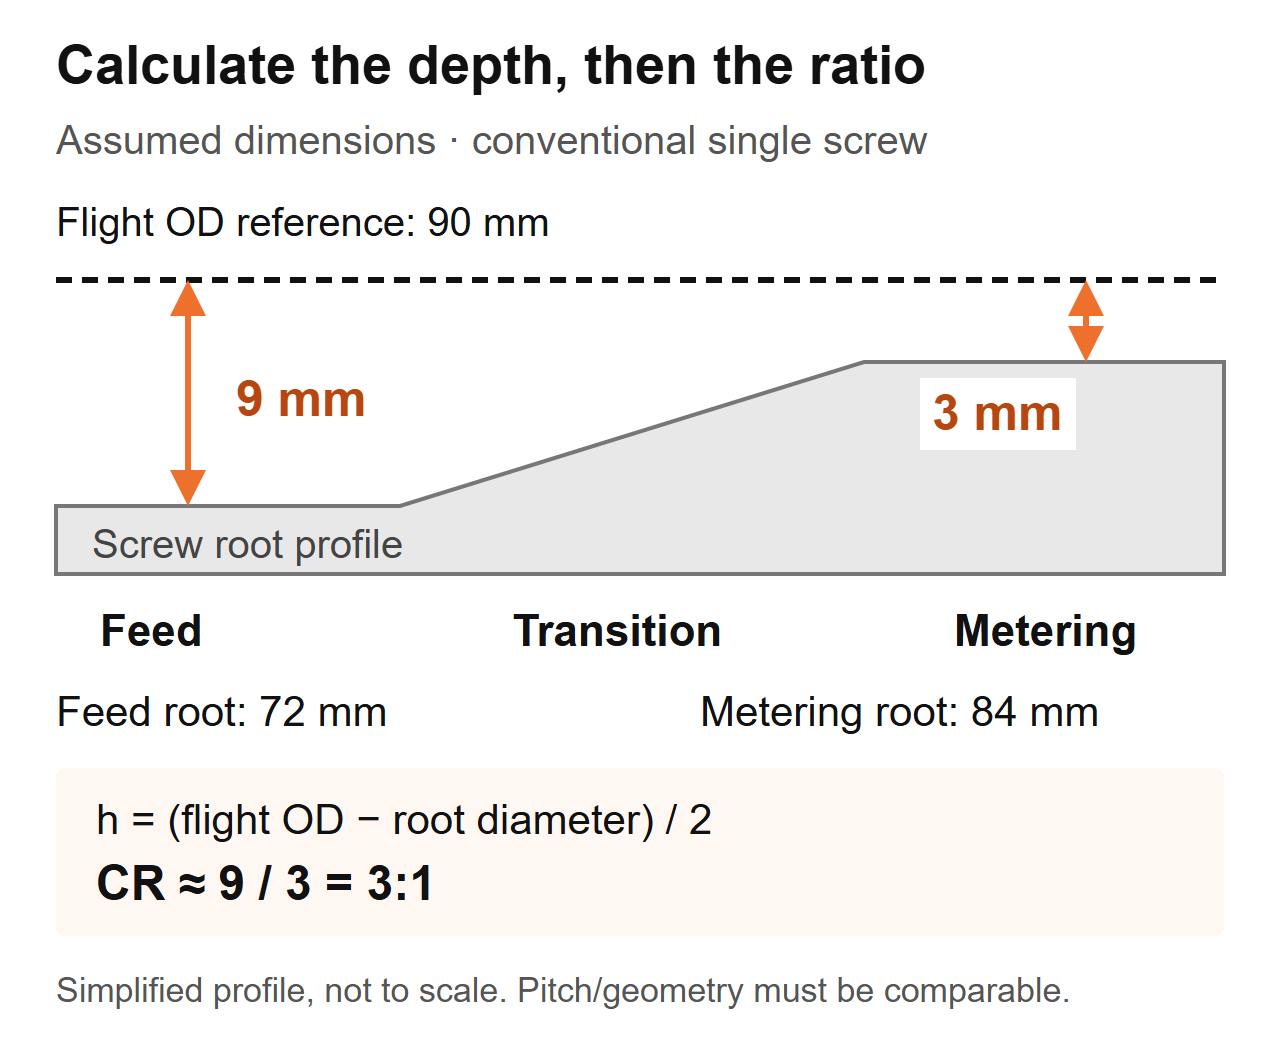 Hesaplama şeması: geleneksel bir vida için varsayılan boyutlar. Profil basitleştirilmiştir ve bir imalat çizimi değildir.
Çıkarılan bir vidayı inceliyorsanız eksenel konumu, ölçülen kanat çapını ve kök çapını birlikte kaydedin. Makinenin izolasyon ve güvenli çıkarma prosedürünü izleyin, yüzeyleri değiştirmeden bileşeni temizleyin ve uygun kalibre edilmiş aletler kullanın. Üreticinin muayene prosedürünün ölçüm yöntemini ve kabul kriterlerini belirlemesine izin verin.
Namlu iç çapını uçuş dış çapı yerine kullanmayın. Bu hesaplamaya vidadan namluya olan mesafe de dahildir. Aşınmış bir parçada ölçülen geometrinin hala orijinal tasarımı temsil ettiğini varsaymayın: azaltılmış kanat çapı derinlik hesaplamasını değiştirir. Orijinal çizimi edinin ve namlu aşınmasını ayrı ayrı ölçün.EJS hizmet ömrü kılavuzuEşleşen vida ve kovan ölçümlerinin neden önemli olduğunu açıklıyor.
Neden iki 3:1 vida farklı performans gösterebilir?
Oran, her iki kanalın boyutunu tanımlamaz. Aynı varsayılan 90 mm örnekte, ikinci bir vidanın besleme kökü 84 mm ve ölçüm kökü 88 mm olabilir. Derinlikleri 3 mm ve 1 mm olacağından derinlik oranı da 3:1 olacaktır. Bu, 9 mm/3 mm vidanın boyutlu bir kopyası olmayacaktır.
| Karşılaştırma öğesi | Varsayılan vida A | Varsayılan vida B | Alıcının yapabilecekleri |
|---|---|---|---|
| Uçuş dış çapı | 90mm | 90mm | Aynı nominal vida çapı |
| Besleme kanalı derinliği | 9 mm | 3 mm | Farklı mutlak ilerleme geometrisi |
| Ölçüm kanalı derinliği | 3 mm | 1 mm | Farklı mutlak ölçüm geometrisi |
| Yaklaşık derinlik oranı | 3:1 | 3:1 | Eşit oran, eşit vidalar değil |
| Geçiş uzunluğu ve aralığı | Belirtilmedi | Belirtilmedi | Performans karşılaştırması eksik kalıyor |
Bu örnek yalnızca boyutsal bir sonucu desteklemektedir. Bir verim farkı, erime sıcaklığı farkı veya reçinenizi hangi vidanın çalıştırması gerektiği belirlemez. Bu sorular kalan geometriyi ve çalışma koşullarını gerektirir.
Aynı spesifikasyona göre bir değişim teklif edildiğinde neyi kontrol ederiz?
EJS değiştirme çalışmasında iki vida aynı çapı, L/D'yi ve 3:1 sıkıştırma oranını taşıyordu, ancak biri temiz çalışırken diğeri ısıya duyarlı bileşiği aşırı ısıtıyordu. Geçiş bölümleri farklı konumlarda başlıyordu ve farklı uzunluklara sahipti. Bu nedenle sadece teklifteki rakamları değil, bölge profilini de karşılaştırıyoruz.
Yeni bir çizimde besleme bölümünün nerede bittiğini ve ölçümün nerede başladığını işaretleyin. Daha sonra bu aralıktaki derinliği karşılaştırın. Oran, bitiş noktalarını verir; profil, kanalın aralarında nasıl değiştiğini gösterir. Hiçbiri diğerinin alternatifi değildir.
"Sıkıştırmayı artırmanın" eksik bir tasarım talimatı olmasının nedeni de budur. İlerleme derinliğini artırmak ve ölçüm derinliğini azaltmak hem oranı artırır, hem de vidanın farklı kısımlarını değiştirir. Hangi boyutun değişeceğini, neyin değişmeden kalacağını ve değişikliğin hangi ölçülen sorunu ele almayı amaçladığını belirtin. Aksi halde tedarikçi ve üretim ekibi farklı modifikasyonlar üzerinde görüşüyor olabilir.
Reçine, besleme formu ve dolgu maddeleri kararı nasıl etkiler?
Bir polimer adı tam bir besleme spesifikasyonu değildir. Dereceyi, katkı maddelerini, parçacık formunu, nem hazırlığını ve karışım kıvamını kaydedin. Peletler, taşlanmış kenar kırpıntıları ve düzensiz pullar besleme boğazında farklı davranırken aynı polimer adını taşıyabilir.Jim Frankland'ın sıkıştırma oranı tartışmasıreçine tipini yeterli bir seçim kuralı olarak ele almak yerine, kütle yoğunluğu ve sürtünme dahil olmak üzere besleme ve eritmeyi birlikte dikkate alır.
Feed değiştiğinde sorduğumuz ilk soru
Bir EJS araştırması 90 mm vida, 30:1 L/D ve 3:1 sıkıştırma oranını içeriyordu. Hat, artan kalıp basıncına ve tutarsız duvar kalınlığına sahipti ve ilk talep, sözde aşınmış bir vidanın kopyalanmasıydı. Orijinal üretim kurulumuyla karşılaştırıldığında şimdi hazneye neyin girdiğini sorduk. Tesis kendi kenar kesimini yemle karıştırmaya başlamıştı. Bu değişiklik, değiştirilmemiş bir çizimin kabul edilmesinden önceki değiştirme spesifikasyonuna aitti.
Kendi hattınız için her şeyi "geri dönüştürülmüş plastik" olarak tanımlamak yerine temsili yem örnekleri toplayın. Tanımlanmış bir kap, doldurma yöntemi ve tartım prosedürünü kullanarak gevşek yığın yoğunluğunu ölçün. Malzemenin serbestçe dökülüp dökülmediğini veya sıkıştırılıp sıkıştırılmadığını kaydedin; Farklı yöntemlerle elde edilen iki sonucu karşılaştırmayın. Fotoğrafları ölçekli olarak ekleyin ve karıştırma yöntemini not edin.
| Besleme durumu | Toplanacak bilgiler | Çözülecek tasarım sorusu |
|---|---|---|
| Bakire peletler | Sınıf, pelet şekli, hazırlama ve mevcut kararlı ayarlar | Yerleşik geometri hala bu göreve uygun mu? |
| Pelet/yeniden öğütme karışımı | Karışım oranı, parçacık boyutu yayılması, yığın yoğunluğu tutarlılığı | Besleme bir çalışma boyunca tutarlı kalıyor mu? |
| Film pulu veya kenar trimi | Şekil, besleme yöntemi, köprüleme gözlemleri ve yığın yoğunluğu | Malzeme besleme bölümüne güvenilir bir şekilde girip doldurabiliyor mu? |
| Toz veya kuru karışım | Formülasyon, akış davranışı ve besleme sistemi ayrıntıları | Besleme düzeni bu malzemeye uygun mu? |
| Dolgulu bileşik | Dolgu türü ve oranı, hazırlanması ve aşınma geçmişi | Erime, ısınma ve aşınma gereksinimleri birlikte nelerdir? |
Bu tabloyu "daha düşük kütle yoğunluğu her zaman daha yüksek bir orana ihtiyaç duyar" şeklinde okumayın. Bir geometri değişikliği köprülemeyi, ayrışmayı veya tutarsız besleyiciyi otomatik olarak düzeltemez. Sıkıştırma oranından aşınma direnci de seçilmemelidir. Gözden geçirinEJS vida kovanı malzeme kılavuzuformülasyon değiştiğinde ayrı ayrı.
Çok yüksek mi yoksa çok mu düşük? Vidayı değiştirmeden önce işlemi teşhis edin
Basınç dalgalanması, erimemiş parçacıklar ve artan erime sıcaklığı araştırma nedenleridir. Bunlar sıkıştırma oranı ölçümleri değildir. Yararlı teşhis sırası, bozukluğun beslemeden mi, erimeden mi, aşağı akış kısıtlamasından mı yoksa aşınmış mekanik geometriden mi başladığını belirlemektir.
Öncelikle aynı malzeme ve ürünü kullanan istikrarlı bir geçmiş çalışmayla karşılaştırın. Kalıp, elek düzeni ve ölçüm konumlarını tutarlı tutun. Gerçek çıkışı, vida hızını, erime sıcaklığını, basıncı, sürücü yükünü ve görünür kusurları birlikte kaydedin. Namlu sıcaklığı ayarları tek başına erime sıcaklığını belirlemez.
| Gözlem | Geometri değişikliği öncesinde kontroller | Talebe dahil edilecek deliller |
|---|---|---|
| Basınç ve çıkış dalgalanıyor | Hazne beslemesi, köprüleme, besleyici tutarlılığı, karışım değişiklikleri ve kısıtlama | Zaman ayarlı hız, basınç ve çıkış kayıtları |
| Erimemiş parçacıklar ortaya çıkıyor | İlerleme hızı, erime koşulları, reçine değişiklikleri, çalışma hızı ve vida profili | Kayıtlı bir çalışma noktasına bağlı örnekler veya fotoğraflar |
| Erime sıcaklığı aşırı | Gerçek eriyik okuması, hız, kısıtlama, soğutma ve karıştırıcı durumu | Ölçüm yöntemi, konum ve kararlı çalışma okumaları |
| Çıkış değişmeyen rpm'de düşüyor | Gerçek besleme beslemesi, reçine durumu, kalıp/elekler ve uygun vida/varil aşınması | Devir başına çıkış artı bakım ve ölçüm kayıtları |
| Siyah lekeler veya renk değişikliği artışı | Malzeme geçmişi, durgun alanlar, ikamet koşulları ve temizlik | Kusur modeli ve çalıştırmada ne zaman göründüğü |
Daha yüksek bir oran neden otomatik bir iyileştirme değildir?
Lin Jin ve Mark A. Spalding, 2,5 inçlik bir ekstrüder ve 2,0'dan 3,6'ya kadar beş sıkıştırma oranı kullanan kontrollü bir LLDPE çalışması bildirdi. Besleme derinliği değişirken ölçüm derinliği 0,125 inç olarak kaldı. 110 ila 150 rpm'de, yüksek oranlı vidalar, düşük oranlı tasarımlara göre yaklaşık 5 ila 10°C daha yüksek erime sıcaklıkları üretti. Bunlar, EJS değişimi için bir sıcaklık tahmini değil, söz konusu ekipman, reçine ve deneyin sonuçlarıdır. Yazarlara bakınsıkıştırma oranı performans çalışması.
Ayrı birMark A. Spalding'den sorun giderme örneği3,1 birinci aşama oranına sahip 6 inçlik, iki aşamalı bir ABS ekstrüzyon vidasını açıklamaktadır. Erimemiş malzeme spiral barajı tıkadı; önerilen değişiklik bu oranı 2,5'e düşürdü. Bu, evrensel bir ABS tavsiyesi değil, erime sorununa yönelik özel bir tasarım tepkisiydi.
Bu örnekleri mühendislik sorusunun çerçevesini oluşturmak için kullanın: Vida, aldığı katı maddeleri gerekli çalışma noktasında eritebilir mi? Her iki örneği de genel bir reçine-oran grafiğine veya varsayılan bir EJS performans sonucuna dönüştürmeyin.
Tek bir sıkıştırma oranı numarası yeterli olmadığında
Basit besleme derinliği/ölçüm derinliği karşılaştırması tanımlanmış bir vida geometrisine aittir. Kullanmadan önce vida tipini ve besleme düzenini tanımlayın. Bir tasarım için bildirilen oran, bir başka tasarım için aynı anlama gelmeyebilir.
Bir bariyer vidası, malzemeyi katı ve eriyik kanallarına ayırır. Açıklaması sadece iki geleneksel kök ölçümüne değil, kanal düzenlemesine ve bariyer geometrisine de ihtiyaç duyar. Havalandırmalı iki aşamalı bir vidanın birden fazla işlem aşaması vardır; alıntılanan sıkıştırma oranının hangi aşamayı tanımladığını sorun. Havalandırma bölgesi ve akış aşağı pompalama bölümünün bu komple tasarımın bir parçası olarak değerlendirilmesi gerekir.Griff'in vida tasarımı tartışmasıbariyer kanallarını, iki aşamalı vidaları ve yivli varillerin farklı beslenme davranışını kapsar.
Benzer şekilde, taşkın beslemeyi kontrollü veya aç beslemeden ayırın. Besleme modunu spesifikasyona yazın. Aksi takdirde tedarikçi, kurulu proses kontrollü bir kütle akışı sağlarken tam besleme kanalını değerlendirebilir. Bu, farklı bir evrensel oranın uygulanması için bir neden değil, açıklığa kavuşturulması gereken bir sınır koşuludur.
Çift vidalı ekstrüderlerin ayrıca kendi geometrilerine ve süreç tanımlarına ihtiyacı vardır. Geleneksel tek vidalı derinlik kısayolunu birbirine geçen bir çifte uygulamayın ve sıkıştırma davranışının tamamını yakaladığını varsayın. Vida düzenlemesini, dönüş modunu, eleman veya kanat profilini ve üretici çizimini sağlayın.
Spesifikasyon net olmadığında bu soruları kullanın:
- Bu geleneksel, bariyerli, iki aşamalı veya çift vidalı bir tasarım mı?
- Belirtilen oran derinliklerden mi yoksa kanal hacimlerinden mi hesaplanıyor?
- Hesaplamayı hangi besleme ve ölçüm yerleri tanımlar?
- Bu konumlar arasında perde veya kanal düzenlemesi değişiyor mu?
- Kurulu besleme sistemi tasarım varsayımına uyuyor mu?
Bir spesifikasyon, makinistin tahminde bulunmasına gerek kalmadan bu soruları yanıtlamalıdır. Eğer bu mümkün değilse, bir kopyaya izin vermeden önce profilin tamamını edinin. Tanımı ve uygulaması bilindiğinde “3:1” faydalıdır.
Mevcut vidayı kopyalamalı mısınız yoksa yeniden tasarlamalı mısınız?
Takılı geometrinin tatmin edici kalite ve çıktı sağladığı, görevin değişmediği ve ölçülen aşınmanın bozulmayı açıkladığı durumlarda, değişmeden değiştirme makul bir başlangıç noktasıdır. Asıl sorun aşınmadan önce mevcut olduğunda, formülasyon değiştiğinde veya proses artık eski çalışma aralığının dışında çalıştığında, bu daha zayıf bir seçim haline gelir.
Teklifte iki kararı ayırın: orijinal boyutları geri yüklemek ve işleme tasarımını değiştirmek. Aşınmış bir vidanın farklı bir sıkıştırma oranına ihtiyaç duymadan değiştirilmesi gerekebilir. Bunun tersine, boyutsal olarak sağlam bir helezon, tesise verilen beslemeye artık uymayabilir.

Teklifleri karşılaştırmadan önce değişikliği tanımlayın
Tedarikçiye yazılı bir sorun bildirimi verin: örneğin, "daha iyi bir vidaya ihtiyaç var" yerine, besleme biçimi değişikliğinden sonra basınç dengesizliği. Temel çizim ve işletim kayıtlarını ekleyin. Önerilen tasarımdan değişen derinlikleri, bölge uzunluklarını, eğimi ve karıştırma özelliklerini tanımlamasını isteyin.
Mekanik uyum incelemesini ayrı tutun. Çalışma uzunluğunu, tahrik ucu bağlantısını, montaj arayüzlerini ve boşaltma düzenini kurulu düzeneğe göre doğrulayın. Daha fazla çalışma uzunluğu makine düzeyinde değişiklik gerektirebilir; bu sıradan bir değiştirme varsayımı değildir. Fiyat teklifindeki daha yüksek bir L/D tanımı, kapasite artışı beklentisini değil, boyut kontrolünü tetiklemelidir.
Daha sonra karşılaştırma koşulları ve kabul kriterleri üzerinde anlaşın. Deneme öncesi malzemeyi, ürünü, çalışma noktalarını, kalite kontrollerini ve üretim ölçümlerini tanımlayın. Eğer birkaç tasarım özelliği birlikte değişirse, deneme tamamen değiştirmeyi değerlendirir; sıkıştırma oranının tek başına sonuca neden olduğunu tespit edemez.
The EJS ekstruder vidalı tambur ürün sayfasıdeğiştirme araştırması için ilgili başlangıç noktasıdır. Tartışmanın genel bir polimer aralığından ziyade kurulu makineyle ilgili olması için gerçek uygulamayı ve çizimi sağlayın.
EJS ne gönderilmeli ve değiştirme işlemi nasıl doğrulanmalıdır?
Yararlı bir sorgulama, fabrikanın işleme gereksinimini üretilebilir bir çizime bağlamasını sağlar. Yanlış olduğunu düşünseniz bile orijinal spesifikasyonu gönderin, ardından nelerin değiştiğini belirleyin. Eski bir çizimin sessizce üretim talimatına dönüşmemesi için revizyon numaralarını görünür tutun.
Aşağıdaki bilgileri ekleyin:
- Makine üreticisi, modeli, vida tipi ve kurulu bileşen referansları.
- Uçuş çapı, çalışma uzunluğu, tahrik ucu boyutları ve namlu/arayüz çizimleri.
- Besleme ve ölçüm derinlikleri, bölge sınırları, hatve profili ve karıştırma özellikleri.
- Reçine kalitesi, katkı maddeleri, dolgu maddesi yükleme, besleme formu ve hazırlama prosedürü.
- Besleyici düzenlemesi, normal devir sayısı, çıkış, erime sıcaklığı ve basınç okumaları.
- Kusur örnekleri, bakım geçmişi ve mevcut eşleşen vida/varil ölçümleri.
- Kabul için gerekli ürün kalitesi ve çalışma koşulları.
Yalnızca başarılı bir girişimi değil, istikrarlı üretimi de karşılaştırın
Kurulumdan sonra makine tedarikçisinin güvenli devreye alma talimatlarını izleyin. Onaylanan malzemeyi ve kurulumu onaylayın, sürecin stabil hale gelmesini bekleyin ve belirli bir aralıkta okumaları toplayın. Çıktıyı vida hızından tahmin etmek yerine, kararlaştırılan bir tartım yöntemiyle kaydedin.
Karşılaştırma için belirli çıktıyı, ölçülen kütle çıktısının rpm'ye bölünmesiyle hesaplayın. Çıkış birimlerini rpm başına kg/saat gibi görünür tutun. Bu değeri yalnızca kalite, gerçek erime sıcaklığı, basınç ve tahrik yüküyle karşılaştırın. Ürünün spesifikasyonların dışına çıkması veya prosesin kararsız hale gelmesi durumunda daha yüksek bir sayı, bir gelişme anlamına gelmez.
| Deneme kaydı | Tutarlı bir şekilde kaydedin | Neden faydalıdır? |
|---|---|---|
| Beslemek | Sınıf, parti, karışım ve hazırlama | Geometriyle ilgisi olmayan değişiklikleri tanımlar |
| Çalışma noktası | Hız, sıcaklık ayarı ve besleme modu | Karşılaştırmanın tekrarlanabilir olmasını sağlar |
| Üretme | Zamanlanmış kütle çıktısı ve kabul edilebilir ürün | Toplam üretimi faydalı üretimden ayırır |
| Proses koşulu | Gerçek erime sıcaklığı, basınç ve tahrik yükü | Yalnızca çıktının gizlediği ödünleşimleri ortaya çıkarır |
| Kalite | Kararlaştırılan boyutlar, görünüm ve kusur kontrolleri | Değiştirilen kişinin görevi karşılayıp karşılamadığını belirler |
Çalışma noktalarını değiştirirken karşılaştırmayı tekrarlayın ve aynı ölçüm konumlarını koruyun. Sorun devam ederse kayıtları çizim revizyonu ve örnek tanımlayıcılarla birlikte geri gönderin. Temas etmekEJS EndüstrisiTanımlanmış bir neden olmadan sıkıştırma oranı değişikliği talep etmek yerine bu paketle.
Yedek vidanızı tartışın
Takılan vidayı, gerçek besleme ve işleme sorununu açıklayın. Düğme, EJS'ye bir e-posta taslağı açar; göndermeden önce çizim ve fotoğraf ekleyebilirsiniz.
Sık sorulan sorular
Ekstrüzyon vidası sıkıştırma oranı nedir?
Eşdeğer uçuşlar üzerinden besleme bölümü kanal hacminin ölçüm bölümü kanal hacmine oranıdır. Karşılaştırılabilir hatve ve kanal geometrisine sahip geleneksel bir vida için besleme derinliğinin ölçüm derinliğine bölünmesi yararlı bir yaklaşım sağlar. Bu bir basınç oranı ya da çıktı garantisi değil, geometrik bir orandır.
Kök çaplarından sıkıştırma oranını nasıl hesaplarım?
Her bir radyal kanal derinliğini uçuş dış çapından kök çapının ikiye bölünmesiyle hesaplayın. Daha sonra besleme derinliğini ölçüm derinliğine bölün. Tanımlanmış besleme ve ölçüm konumlarını, tutarlı birimleri ve uygun kanat çaplarını kullanın. Namlu deliği çapını kullanmayın veya aşınmış bir vidanın hala orijinal çizimiyle aynı olduğunu varsaymayın.
3:1 vida her reçineye uygun mudur?
Hayır. Aynı oran, farklı mutlak kanal derinliklerini ve geçiş profillerini tanımlayabilir. Uygunluk aynı zamanda belirli kaliteye, yem formuna, katkı maddelerine, besleme düzenine ve çalışma koşullarına da bağlıdır. Oranı evrensel bir reçine önerisi olarak ele almak yerine, eksiksiz geometri ve tanımlanmış bir üretim gereksinimiyle başlayın.
Sıkıştırma oranının arttırılması çıktıyı artırır mı?
Mutlaka değil. İlerleme derinliğinin ve ölçüm derinliğinin değiştirilmesi, her ikisi de oranı artırsa bile vidanın farklı kısımlarını etkiler. Besleme, eritme ve aşağı akış koşulları birlikte dikkate alınmalıdır. Değişime karar vermeden önce kararlı ölçülen çıktıyı ürün kalitesi, gerçek erime sıcaklığı, basınç ve tahrik yüküyle karşılaştırın.
Aşınmış vidalar çizimin oranını değiştirmeden sorunlara neden olabilir mi?
Evet. Çizim mevcut durumu değil, amaçlanan geometriyi açıklamaktadır. Vidayı ve kovanı ilgili konumlarda ölçün ve onaylanmış orijinal boyutlarla karşılaştırın. Sıkıştırma oranı etiketi, çalışma açıklığını tanımlamaz ve bu etiketin kopyalanması, ölçülemeyen aşınma sorununu çözmez.
Aynı hesaplamayı çift vidalı veya bariyerli tasarımlar için kullanabilir miyim?
Geleneksel tek kanallı derinlik kısayolunun geçerli olduğunu varsaymayın. Öncelikle kanal düzenlemesini, vida tipini ve hesaplama yerlerini belirleyin. Bariyer kanalları, kademeli vidalar ve birbirine geçen çift vidalar daha kapsamlı bir geometri tanımı gerektirir. Tasarımcıya, değiştirme spesifikasyonunda kullanmadan önce teklif edilen oranı hangi hacimlerin veya derinliklerin tanımladığını sorun.