Bir ekstruder vida tamburu, durumu, hattın gerekli çıktıyı ve ürün kalitesini kabul edilebilir bir süreç penceresi içinde karşılamasına izin verdiği sürece dayanır. Reçine, dolgu maddeleri, kirlilik, geometri ve çalışma yükü servis ömrünü değiştirir, dolayısıyla takvim yaşı tahmini bu koşulların eklenmesini gerektirir. Halihazırda üretimde olan bir hat için vidayı ve kovanı tekrarlanabilir konumlarda ölçün, son aşınma oranını hesaplayın ve bir sonraki inceleme ve değiştirmeyi planlamak için bunu üretim eğilimleriyle birlikte kullanın.
- Yalnızca kurulum tarihini değil, çalışma saatlerini ve formülasyon değişikliklerini takip edin.
- Her iki parçayı da ölçün: vida uçuş aşınması ve namlu deliği aşınması aynı açıklığı artırır.
- Devir başına çıkışı, erime sıcaklığını ve kaliteyi kararlı bir referans çalışmasıyla karşılaştırın.
- Makineye özel planlama limitini tahmin edin, ardından satın alma ve kurulum için zaman tanıyın.
- Malzeme değişikliği, hızlanan aşınma veya beklenmeyen hasar sonrasında tahmini yeniden değerlendirin.
1. Ekstrüzyon hattınızda servis ömrü ne anlama geliyor?
Bir vida, belirli bir ürün için kullanışlı olmayı bıraktıktan sonra da dönebilir. Zorlu bir film veya profil üreten bir hat, donanım yapısal bir sınıra ulaşmadan önce kabul edilebilir işlem penceresini kaybedebilir. Tersine, bir ses setini yalnızca yıldönümüne ulaştığı için değiştirmek, kullanılabilir kapasiteyi boşa harcayabilir.
Kararı üç soruya ayırın. Donanım onaylanmış boyut ve durum sınırları dahilinde kalıyor mu? Süreç gerekli oranda kabul edilebilir ürün üretebiliyor mu? Devam eden operasyonun maliyeti planlı bir müdahaleden daha mı pahalı? Birincisi parçalarla, ikincisi ürünle, üçüncüsü ise üretim planlamasıyla ilgilidir. Bir ömür tahmini, hangi son noktayı tahmin ettiğini belirtmediği sürece eksiktir.
Numaranın arkasındaki görevi kaydedin
Kurulum tarihini saklayın, aynı zamanda üretim saatlerini, işlenen malzemeyi ve formülasyon geçmişini de kaydedin. Boşta kalma süresi işlem süresiyle aynı değildir. İşlenen tonlar bağlam sağlar ancak farklı bileşikleri veya makine konfigürasyonlarını doğrudan karşılaştırılabilir hale getiremez.
| Kayıt | Neden bir yaşam değerlendirmesine ait? |
|---|---|
| Vida ve namlu kimlikleri | Değiştirmeler veya yeniden inşa sonrasında geçmişlerin karışmasını önleyin |
| Çalışma saatleri | Denetimler arasındaki aralığı tanımlayın |
| Reçine, dolgu tipi ve yükleme | Aşınma ortamındaki değişiklikleri açıklayın |
| Yeniden öğütme kaynağı ve oranı | Kontaminasyon ve yem kıvamındaki değişiklikleri belirleyin |
| Çıkış, rpm ve gerçek erime sıcaklığı | Kayıtla ilişkili yükü ve performansı gösterin |
| Yeni durum ölçümleri ve onaylanmış limitler | Neyin değiştiğini ve hangi eylemin gerekli olduğunu tanımlayın |
Tedarikçinin yakından eşleşen bir görevdeki deneyimi, ilk denetim planının oluşturulmasına yardımcı olabilir. Bu deneyimin ardındaki formülasyonu, bileşen yapısını, saatleri ve kabul kriterlerini sorun. Kendi ölçümleriniz hazır olduğunda, başka bir tesisin değişim aralığını sabit bir kural olarak ele almak yerine, bunları planı hassaslaştırmak için kullanın.
2. Hangi koşullar aşınma oranını değiştirir?
Polimer adı tek başına işi tanımlamaz. Doğal PP ve mineral dolgu içeren PP farklı aşınma görevleridir. Reçinenin yanı sıra dolgu türü, yükleme, parçacık özellikleri ve kirlenme de önemlidir. Bu nedenle, makine modeli ve vida hızı değişmese bile bakım kaydında malzeme değişikliğinin görünmesi gerekir.
Jeff Kuhman'ınvida ve namlu ömrünün analiziaşındırıcı aşınmayı, korozif saldırıyı ve metalden metale yapışma aşınmasını ayırt eder. Ayrıca, eritme bölümünün kendisine iletilen malzemeyi kaldıramadığı durumlarda katıların sıkışması da tartışılmaktadır. Bu mekanizmalar farklı düzeltici eylemleri gerektirir. Daha sert bir yüzey tek başına geometri uyumsuzluğunu veya makine hizalama problemini düzeltmez.
Yalnızca taban çeliğini değil, çalışma yüzeyini de belirtin
EJS, bimetalik vidalar için PTA sert dolgu ve bimetalik varil astarları için santrifüj döküm kullanır.EJS bimetalik ürün özellikleriaşağıdaki bitmiş alaşım kalınlıklarını ayırt edin:
| Bileşen | Listelenen çalışma alaşımları | Listelenen alaşım kalınlığı |
|---|---|---|
| Vidalı sert kaplama | Ni60, Colmonoy 56, Colmonoy 83 | 1,0 ila 1,5 mm |
| Namlu astarı | EJS01 | 2,0 ila 3,0 mm |
| Namlu astarı | EJS02, EJS03, EJS04 | 1,5 ila 2,0 mm |
Bunlar inşaat spesifikasyonlarıdır, izin verilmeyen aşınma veya garantili çalışma saatleridir. Hat, önemli miktarda koruyucu malzeme kalırken kabul edilebilir pompalama performansını kaybedebilir. Katman kalınlığını varsayılan aşınma oranına bölmek faydalı hizmet ömrü sağlamaz.

Yanıtı hasarla eşleştirin
Uçuş malzemesinin sürekli kaybı, izole edilmiş puanlama, çukurlaşma veya hasarlı depozitodan farklı bir değerlendirme gerektirir. Hasarın nerede oluştuğunu ve ortaya çıkmadan önce hangi formülasyonun çalıştırıldığını kaydedin. Uzun namlular için, düzensiz aşınmanın alaşımın yanlış olduğunu kanıtladığını varsaymak yerine, araştırmaya hizalama ve destek koşullarını dahil edin.
Şunu kullanın:vida ve namlu malzemeleri kılavuzumalzeme seçimi venitrürlenmiş ve bimetalik karşılaştırmasıinşaat seçimleri için. Ömür değerlendirmesini kurulu parçaların ne yaptığına odaklayın.
3. Ekstruder vidası aşınma sorunları: Arızadan önce ne değişir?
Operatör bunu telafi etmek için vida hızını kademeli olarak artırırken hat normal çıkışını koruyabilir. Yalnızca kg/saat'i izlemek bu değişikliği kaçırabilir. Mark Spalding ve Timothy Womer spesifik oranı, çıktının vida hızına bölünmesiyle tanımladılar.tek vidalı aşınma analizive daha yüksek bir deşarj sıcaklığına hız kompanzasyonunun nasıl eşlik edebileceğini açıklayın.
Tekrarlanabilir bir üretim koşulunu karşılaştırın
Belirli çıktıyı şu şekilde kaydedin:(kg/saat) / dev/dak. Formülasyon, besleme modu ve aşağı akış koşulları karşılaştırılabilir olduğunda bir düşüş araştırmayı hak eder. Tek başına bir aşınma ölçümü değildir. Reçine viskozitesindeki, besleme veya elek durumundaki bir değişiklik, karşılık gelen metal kaybı olmadan performansı değiştirebilir.
| Üretim gözlemi | Giymeye bağlamadan önce kontrol edin |
|---|---|
| Önceki çıktı için daha fazla rpm gerekli | Formülasyon, yem tutarlılığı, basınç talebi ve önceki ayarlar |
| Daha yüksek gerçek erime sıcaklığı | Sensör güvenilirliği, ısıtma/soğutma işlemi ve hız değişiklikleri |
| Basınç kararsızlığı | Besleme, elek durumu, kalıp kısıtlaması ve sıcaklık kontrolü |
| Siyah lekeler, jeller veya erimemiş | Tortular, kalış koşulları, malzeme değişiklikleri ve erime performansı |
| İyi ürün birimi başına daha yüksek enerji | Çıkış, hurda, ölçüm sınırı ve çalışma ayarları |
İstikrarlı üretime ve kabul edilebilir kaliteye sahip bir referans çalışması kullanın. Çıkışı, rpm'yi, gerçek erime sıcaklığını, kafa basıncını ve reddetme oranını kaydedin. Enerjiyi kaydederseniz, bunun ekstrüderi mi yoksa tüm hattı mı kapsadığını tanımlayın ve bu sınırı değiştirmeden bırakın. Toplam hat enerjisini yalnızca ekstruder okumalarıyla karıştırmak yanıltıcı bir eğilim yaratır.
Okumaların yanında kısa bir ayarlama geçmişi bulundurun. Yalnızca son ayarlardan elde edilen bir trend, operatörün ne sıklıkta müdahale etmek zorunda kaldığını gösteremez. Kuhman, artan süreç telafisinin, üretkenlik veya kalite kabul edilemez hale gelene kadar bozulmayı nasıl gizleyebileceğini anlatıyor. Bu, her zorlu çalışmanın yeni parçalara ihtiyaç duyduğunun kanıtı değil, erken araştırma yapmak için bir nedendir.
Temel süreç kontrollerinden sonra kalıcı değişiklikler, planlı bir boyutsal incelemeyi haklı çıkarır. Taşlama, metal temasından şüphelenilen veya metal parçaları, makinenin güvenlik prosedürü kapsamında derhal harekete geçilmesini gerektirir; uygun bir muayene tarihi veya hesaplanmış bir ömür sınırı beklemeyin.
4. Namlu aşınma ölçümü: her iki parçayı da eşleşen konumlardan kontrol edin
İlgili eksenel istasyonlarda uçuş dış çapını veya dış çapını ve namlu iç çapını veya iç çapını ölçün. En küçük vida okumasını ilgisiz bir namlu okumasıyla karşılaştırmak, her iki konumdaki uyumu açıklamaz. Daha sonra teknisyenin tekrar bulabilmesi için her istasyona tanımlanmış bir veriden bir mesafe verin.
Reiloy'un önleyici bakım kılavuzuayrı denetim kayıtları ile birlikte, bir namlu deliği göstergesi ve uygun vidalı dış çap ölçüm ekipmanı kullanılarak temizlenmiş, soğutulmuş ölçümleri açıklamaktadır. Kalibre edilmiş ekipmanı ve bileşen geometrisine uygun bir yöntemi seçin. Boyutlarla birlikte muayene sıcaklığını, açısal yönelimi ve tekrarlanabilirliği kaydedin.
Radyal ve çapsal açıklığı ayrı tutun
İlgili istasyonda dairesel zarf hesaplaması için:
- Çapsal açıklık = namlu iç çapı eksi vida uçuş dış çapı.
- Radyal açıklık = çapsal açıklık bölü 2.
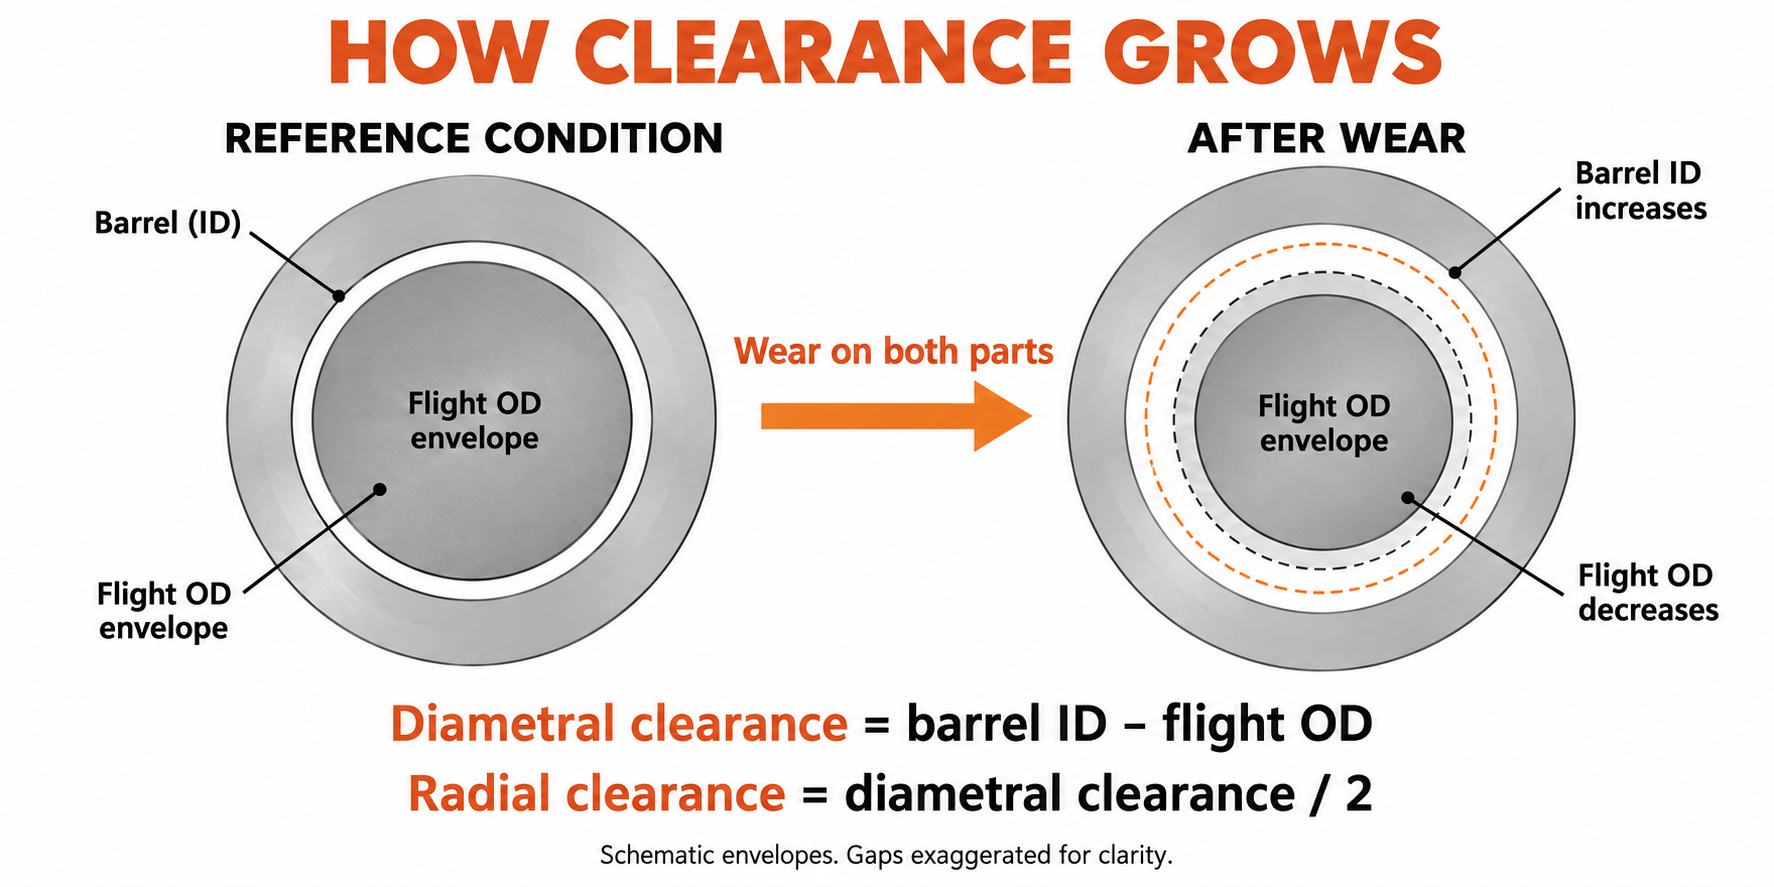
Her raporda birim ve temizleme kurallarına uyun. 0,10 mm'lik bir dış çap azalması, 0,05 mm'lik bir radyal uçuş kaybını temsil eder. Bu miktarların karıştırılması, yorumlanan aşınmayı iki kat değiştirir.
90 mm'lik bir değiştirme projesinde ölçtüklerimiz
Ağırlıkça %30 kalsiyum karbonat içeren PP işleyen nominal 90 mm tek vidalı ekstruder için EJS değiştirme projesinde müşterinin ilk talebi daha yüksek sertlikti. Değişimi belirlemeden önce tüm formülasyonu, orijinal çizimi ve eski parça boyutlarını inceledik. Ayrıca vida ve kovan ölçüm istasyonlarını da eksen boyunca eşleştirdik.
Bir ölçüm bölümü istasyonunda eski uçuş dış çapı 89,65 mm ve namlu iç çapı 90,25 mm idi. Çapsal fark 0,60 mm idi, bu da 0,30 mm'lik bir soğuk radyal açıklık sağlıyordu. Yalnızca vidaya bakmak, uygunluk sorusunun yarısını cevapsız bırakacaktı: Namlu deliği de ölçülen koşulun bir parçasıydı.
Değiştirme spesifikasyonunda Colmonoy 83 kanatlı sert kaplamalı 38CrMoAlA vida ve EJS04 astarlı 42CrMo namlu gövdesi kullanıldı. İlgili istasyonda yeni uçuş dış çapı 89,95 mm ve namlu iç çapı 90,15 mm idi. Aralarındaki fark 0,20 mm idi ve çizimde belirtilen 0,10 mm soğuk radyal açıklığı veriyordu.
| Ölçüm bölümü ölçümü | Eski parçalar | Yedek parçalar |
|---|---|---|
| Uçuş OD'si | 89,65mm | 89,95mm |
| Namlu Kimliği | 90,25mm | 90,15mm |
| Çapsal boşluk | 0,60 mm | 0,20 mm |
| Soğuk radyal boşluk | 0,30 mm | 0,10 mm |
Bu istasyonda, radyal açıklıkta 0,20 mm'lik bir azalmayla belirtilen uyumu yeniden sağladık. Diğer istasyonlar ve makine arayüzleri kendi kontrollerini gerektirir. Çizim vida ve kovan malzemelerini, korunan alanları ve denetim gerekliliklerini ayırdı, dolayısıyla değiştirme kararı sertliğin yanı sıra geometriyi de ilgilendiriyordu. Bu, faydalı ömür değerlendirmesinin tekrarlanan okumaları bir trende dönüştürmeden önce ihtiyaç duyduğu ölçüm disiplinidir.
Üniform olmayan aşınmayı hesaba katın
Her namlu kesitinde birden fazla açıyı ölçün ve ovallik dahil bireysel okumaları koruyun. Hesaplanan dairesel açıklık, tek taraflı hasarı, salgıyı veya deliğin deforme olmasını tam olarak tanımlamaz. Çift vidalar için inceleme aynı zamanda OEM'in çift delikli ve birbirine geçen geometrisini de ele almalıdır; tek bir yuvarlak uçlu formül bu değerlendirmenin yerini alamaz.
Makine üreticisinin izolasyon, basınç tahliyesi, taşıma ve çıkarma prosedürlerini izleyin. Nitelikli personel desteği alın ve parçaları inceleyin. Bir aşınma raporu, zarar verici temizliğe, doğaçlama erişime veya desteksiz kaldırmaya bağlı olmamalıdır.
5. Tekrarlanan denetimlerden aşınma oranını hesaplayın
Bir inceleme mevcut boyutları belirler. İki karşılaştırılabilir inceleme bir aralık oranı oluşturur. Daha sonraki incelemeler bu oranın değişip değişmediğini gösteriyor. Makinenin toplam yaşını veya farklı yedek parçaların karışımını değil, denetimler arasında aynı bileşen setinin biriktirdiği saatleri kullanın.
Her istasyon için radyal boşluk artışını 1.000 çalışma saati başına mm cinsinden hesaplayın:
Hız = (mevcut radyal açıklık - önceki radyal açıklık) / denetimler arasındaki saat × 1.000
Bu, birleşik temizlenme-büyüme oranıdır. Hangi bileşenin katkıda bulunduğunu görmek için vidanın radyal kaybını şu şekilde hesaplayın:(önceki OD - mevcut OD) / 2ve namlunun radyal büyümesi(geçerli kimlik - önceki kimlik) / 2. Konum, yönlendirme ve denetim koşulları eşleştiğinde, bu iki değişikliğin toplamı açıklığın artmasına neden olur.
Son aralığı ayrı olarak okuyun
Tek bir dairesel zarflı istasyon için varsayılan bir denetim günlüğünü düşünün. Bu boyutlar hesaplamayı açıklamaktadır; bunlar bir EJS çalışma ömrü sonucu veya kabul spesifikasyonu değildir.
| Kurulumdan bu yana geçen saatler | Uçuş OD'si | Namlu Kimliği | Radyal boşluk | Önceki okumadan bu yana puan |
|---|---|---|---|---|
| 0 saat | 99,95mm | 100,15mm | 0,10 mm | Temel |
| 2.000 saat | 99,90mm | 100,18mm | 0,14mm | 0,02 mm/1.000 saat |
| 4.000 saat | 99,82mm | 100,22 mm | 0,20 mm | 0,03 mm/1.000 saat |
4.000 saatin tamamında ortalama 0,025 mm/1.000 saattir. En son aralık 0,03 mm/1000 saat ile daha hızlıdır. Yalnızca tam yaşam ortalamasını kullanmak bu değişikliği gizleyecektir. Sebebini araştırın ve planlama için uygun bir muhafazakar güncel oran kullanın.
En son aralık aynı zamanda 0,04 mm'lik vida radyal kaybı ve 0,02 mm'lik namlu radyal büyümesine de ayrılır. Birlikte 0,06 mm açıklık artışını açıklıyorlar. Bu, bakım ekibine genellikle hangi bileşenin ilk önce aşınacağından daha yararlı bir soru verir: Bu hatta hangi bileşen katkıda bulunuyor?
Tahmin yapmadan önce yanlış bir eğilimi reddedin
Açıklıkta gözle görülür küçük bir azalma, aşınmış metalin geri döndüğü anlamına gelmez. Ölçüm konumunu, sıcaklığı, temizliği, cihaz ayarını ve operatörün tekrarlanabilirliğini kontrol edin. Değişiklik yöntemin belirsizliği dahilindeyse sonsuz veya negatif kalan ömrü hesaplamak yerine bunu çözülmemiş olarak raporlayın.
Her istasyonun trendini ayrı tutun. Tüm uzunluk boyunca düşük bir ortalama, hasarlı bir karıştırıcıyı, geçiş veya boşaltma yerini gizleyebilir. Boyutların yanı sıra çatlakları, çukurlaşmaları ve birikinti kaybını kaydedin; bu koşullar, temizleme-büyüme hesaplaması mütevazı görünse bile eylem gerektirebilir.
6. Aşınma oranını değiştirme planına dönüştürün
Aşınma oranı, yalnızca çalışma koşullarının makul ölçüde karşılaştırılabilir kalması durumunda belirli bir duruma kadar geçen süreyi tahmin eder. Öncelikle OEM'in uygulanabilir servis limitlerini, parça durumunu ve hattın sağlaması gereken proses performansını kullanarak bir planlama limiti üzerinde anlaşın. Yeni parça toleransı yeni uyumu tanımlar; maksimum servis boşluğunu otomatik olarak tanımlamaz.
Planlama sınırına kadar saatleri tahmin edin
Hız mm/1000 saat cinsinden ifade edildiğinde:
Tahmini kalan saat = (radyal temizlemenin planlanması - mevcut radyal temizleme) / güncel oran × 1.000
Yukarıdaki varsayılan günlüğe devam edin. Bu hesaplama için mühendislik ekibinin planlama bitiş noktası olarak 0,30 mm radyal açıklığı seçtiğini varsayalım. Geçerli değer 0,20 mm'dir ve bu uç noktaya 0,10 mm kalır. 0,03 mm/1.000 saat için tahmin yaklaşık 3.300 çalışma saatidir. 0,30 mm değeri bu örnek için bir varsayımdır, genel bir değiştirme eşiği değildir.
Güncel hız ikiye katlanarak 0,06 mm/1.000 saate çıkarsa, aynı tolerans yaklaşık 1.700 saat anlamına gelir. Kalan maddi ödenek değişmedi; beklenen kullanım süresi vardır. Her iki sonuç da çatlamaya, ani temas hasarına veya daha erken meydana gelen kabul edilemez ürün kalitesine karşı koruma sağlamaz.
Görev değiştiğinde hesaplamayı sıfırlayın
Doldurulmuş malzemeye geçiş yoluyla temiz reçine kaydını tahmin etmeyin. Değişikliği işaretleyin ve yeni bir aralık trendi oluşturun. Yeni bir geri dönüşüm kaynağı, daha yüksek bir dolgu maddesi yüklemesi, farklı basınç talebi veya sürekli çalışma düzenlemesini, tahminin gözden geçirilmesi için bir neden olarak değerlendirin.
Yeni durum ölçümleri mevcut değilse uygulanabilir bir kontrollü çizim, mevcut boyutların değerlendirilmesine yardımcı olabilir. Bilinmeyen bir dönemde ne kadar aşınma meydana geldiğini kanıtlayamaz. Mevcut muayeneyi daha sonraki karşılaştırılabilir muayeneler için referans haline getirin; Yalnızca nominal çaptan tarihsel bir oran icat etmeyin.
Kapanıştan geriye doğru çalışın
- Daha önceki kalite veya güvenlik kısıtlamaları da dahil olmak üzere, müdahaleyi kontrol eden istasyonu veya koşulu tanımlayın.
- Duruşlar da dahil olmak üzere planlanan üretim programını kullanarak tahmini çalışma saatlerini takvim zamanına dönüştürün.
- Çizimi, formülasyonu ve onarımın mı yoksa yeni parçanın mı gerekli olduğunu doğrulayın.
- Gerçek sipariş için güncel üretim, inceleme ve nakliye sürelerini öğrenin.
- Kurulum kapasitesini ayırın ve tahmin belirsizliği ve teslimat riski için bir tampon sağlayın.
Aşınma eğilimine ve üretim kritikliğine dayalı aralığıyla, beklenen müdahaleden önceki bir sonraki incelemeyi seçin. Hızla değişen bir trend, daha erken yeniden değerlendirmeyi gerektirmektedir. Tahmin, bir bakım planlama girdisidir, uyarı işaretlerinin üzerinden geçme izni değildir.
7. Vidayı, kovanı veya her ikisini birden mi değiştireceksiniz?
Uygunluğu bir çift olarak değerlendirin, ancak her iki parçanın birlikte satın alınması gerektiğini varsaymayın. Yedek vida için bir ses namlusu uygun olabilir. Aşınmış bir namlu, ilk çalıştırmadan itibaren yeni bir vidanın etrafında aşırı boşluk bırakabilir. Karar, ölçülen delik haritasına, önerilen vida boyutlarına ve tutulan bileşenin durumuna ihtiyaç duyar.
| Karar | Devam etmeden önce gerekli kanıt |
|---|---|
| Devam et ve izle | Onaylanmış boyutlar ve durum, kabul edilebilir ürün, istikrarlı süreç ve planlı yeniden değerlendirme |
| Yalnızca vidayı yeniden oluşturun veya değiştirin | Onarılabilir veya değiştirilebilir vida geometrisi, uygun bir kovan ve doğrulanmış uyum |
| Yalnızca namluyu onarın veya değiştirin | Uygun bir muhafazalı vida, mühendislik onaylı bir namlu çözümü ve kontrol edilmiş hizalama |
| Her iki parçayı da ele alın | Her ikisi de kabul edilebilir koşulların dışındadır veya birleşik geometrileri gerekli uyumu karşılayamıyor |
Yeniden inşanın neyi geri yükleyeceğini kontrol edin
Bir onarım teklifini kabul etmeden önce, onarılan boyutları, çalışma alaşımını, korunan alanı ve denetim gerekliliklerini belirleyin. Çekirdeği, düzgünlüğü, çatlakları ve önceki onarımları değerlendirin. Başka bir sert dolgu uygulamasının vidanın tamamını yeni hale getireceğini varsaymayın.
Benzer şekilde, namlu deliğinin işleme yoluyla genişletilmesi tek başına orijinal açıklığını geri getiremez. Herhangi bir değişiklik, uyumlu bir vida geometrisine ve uygulanabilir bir namlu onarım tasarımına ihtiyaç duyar. Tercih edilen rotayı yapmadan önce her bir parçanın onarım kapasitesini ve uygunluğunu doğrulayın.
Yalnızca fatura fiyatını değil, faydalı üretimi karşılaştırın
Önerilen kapatmaya kadar devam etmenin maliyetini tahmin edin: satılabilir üretim kaybı, ilave hurda, ekstra enerji ve herhangi bir program kesintisi. Hem kayıp ürün değeri hem de tam satış geliri gibi aynı zararı iki kez saymaktan kaçının. Onarım veya değiştirme için fabrikanın kendi maliyet esasını ve gerçek fiyat tekliflerini kullanın.
Çekirdek ve geometri uygun olduğunda ve geri yüklenen özellikler görevi karşıladığında onarım çekici olabilir. Yapısal hasar, formülasyon değişikliği veya uygun olmayan orijinal tasarım sonrasında yeni imalat tercih edilebilir. Önceki satın alma işlemini tekrarlamak yerine seçilen rotanın sorunu neden çözmesi gerektiğini kaydedin.EJS satın alma kılavuzuDeğiştirme spesifikasyonuna dahil edilecek çizim ve muayene bilgilerini belirler.
8. Sorunu gizlemeden kullanım ömrünü uzatın
Her önleyici eylemi gözlemlenen riskle eşleştirin. Metal kirliliğinin vidaya ulaşmadan önce uygun ayırma ve malzeme taşıma uygulamaları kullanılarak kontrol edilmesi gerekir. Aşağı yöndeki bir eritme eleğinin farklı bir konumu ve işlevi vardır; kirleticilerin ilk önce yukarı yöndeki vida bölümlerinden geçmesini engelleyemez.
Değiştirilen formülasyonlar için, üretim talebini artırmadan önce çalışma alaşımlarını ve eritme geometrisini gözden geçirin. Kalıcı tek taraflı puanlama için hizalamayı, namlu desteklerini ve vida durumunu inceleyin. Tekrarlanan birikintiler için, her koyu lekeyi boyutsal aşınma olarak ele almak yerine malzemenin işleme koşullarını ve makinenin temizleme prosedürünü kontrol edin.
Döndürmeden önce OEM'in ısınma ve ıslatma talimatlarını izleyin. Bileşen metalurjisine uygun temizleme yöntemleri kullanın. Isıtma veya soğutma arızalarının çalışmayı etkilediği durumlarda, değiştirilen malzemenin yeterli olup olmadığına karar vermeden önce bunları düzeltin. Bu eylemler işletim ortamına yöneliktir; Ölçümler aşınmanın hızlandığını gösterdiğinde muayene aralığının uzatılmasını haklı çıkarmaz.
Ölçüm geçmişini kullanılabilir hale getirin
Her vidaya ve kovana ayrı bir kimlik verin. Parçalar makineler arasında hareket ederken temel boyutları, onarım geçmişini ve çalışan alaşımı bu kimliğe bağlı tutun. Onarım veya değiştirmeden sonra yeni bir boyutsal referans başlatın ve karşılaştırma için önceki kaydı saklayın. Fotoğrafları istasyonun adı ve yönü ile birlikte kaydedin, böylece daha sonra yapılacak bir inceleme aynı özelliği bulabilir.
EJS, vidalı kovanlar için malzeme sertifikalarını ve denetim raporlarını,bimetalik ürün sayfası. Boyutsal inceleme raporunu kurulum kaydıyla birlikte saklayın; gelecekteki aşınma kararları için tek başına bir ürün açıklamasından daha faydalıdır.
Değerlendirme için makine modelini, kontrollü çizimi, reçine ve dolgu bilgilerini, kurulu parçalardaki saatleri, ilgili ID/OD okumalarını, inceleme koşullarını, hasar fotoğraflarını ve üretim semptomlarını gönderin. Hattın neyi başarması gerektiğini ekleyin. Temas etmekEJS Endüstrisiensales@ejsscrewbarrel.comBu ölçüm paketiyle tartışmanın gerçek uyum ve görevle başlamasını sağlayabilirsiniz.
Ölçüm sorgusu hazırlama
Takılan parçaları ve sahip olduğunuz ölçümleri açıklayın. Düğme, EJS'ye bir e-posta taslağı açar; göndermeden önce çizim ve fotoğraf ekleyebilirsiniz.
9. Sıkça sorulan sorular
Bir ekstruder vida namlusunun ömrü ne kadardır?
Hizmet ömrü formülasyona, yapıya, geometriye, yüke ve hattan beklenen performansa bağlıdır. Kalan ömrü tahmin etmek için ilgili vida ve kovan ölçümlerini tekrarlayın, güncel aşınma oranını hesaplayın ve üretim eğilimlerini kontrol ederken bunu onaylanmış bir planlama sınırına yansıtın.
Bimetalik vidalı namlu her zaman daha uzun süre mi dayanır?
Uygun şekilde seçilmiş bir bimetalik çalışma alaşımı, aşındırıcı veya korozif görevlere yönelik olabilir. Yapı adı tek başına daha uzun ömür sağlamaz. Alaşım uyumluluğu, geometri, hizalama ve çalışma koşulları hala önemlidir; katman kalınlığı bir ömür çarpanı değildir.
Önce vida veya namlu mu aşınır?
Her ikisi de değiştirme kararını kontrol edebilir. Eşleşen istasyonlarda uçuş dış çapını ve namlu iç çapını ölçün, ardından vida radyal kaybını namlu radyal büyümesinden ayırın. Karşılaştırılabilir yapı ve çalışma kanıtları olmadan başka bir makinenin vida-fıçı ömrü oranını uygulamayın.
Bir vida ve kovan hangi açıklıkta değiştirilmelidir?
Geçerli OEM hizmet limitlerini ve bileşen durumuna, ürün kalitesine ve üretim performansına dayalı olarak mühendislik tarafından onaylanmış bir kararı kullanın. Limitin radyal mi yoksa çapsal mı olduğunu belirtin. Tek bir milimetre değeri veya boşluk katsayısı her çapa ve uygulamaya uymaz.
Yeni durum referans çizgisi olmadan kalan ömrü tahmin edebilir miyim?
Mevcut durumu geçerli çizimlere ve servis limitlerine göre inceleyebilirsiniz. Ölçülen bir aşınma oranını hesaplamak için mevcut muayeneyi referans olarak kullanın ve karşılaştırılabilir koşullar altında bilinen bir çalışma aralığından sonra bunu tekrarlayın. Bilinmeyen bir orijinal durum güvenilir bir tarihsel oran oluşturamaz.
Vida ve kovan birlikte mi değiştirilmeli?
Hayır. Her ikisi de değerlendirilmelidir, ancak tutulan bileşen uygun olduğunda ve ortaya çıkan eşleşen açıklık onaylanan gereksinimi karşıladığında birinin değiştirilmesi uygun olabilir. Her ikisi de hasar görmüşse veya uyum kabul edilemez durumdaysa, her ikisini de ele alın.