Diş sayısı ve şaft çapı aramayı daraltabilir. Yedek elemanın iç deliğini, çalışma düzenini, eksenel konumunu veya eşleştirilmiş şaftla ilişkisini tanımlayamazlar.
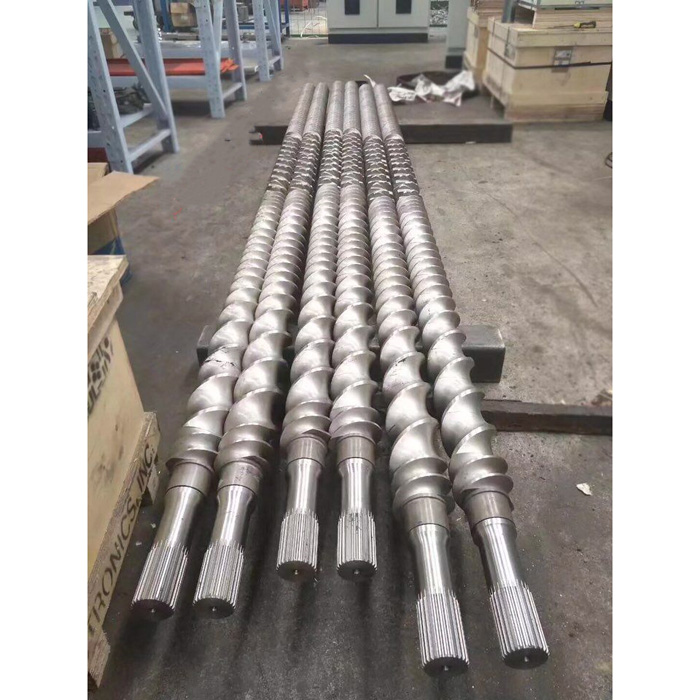
EJS şu anda taşıma, karıştırma, yoğurma, geçiş, profil, Schubkanten, uzatma, Igel, Camelback ve kabarcıklı vida elemanlarını listelemektedir. Bu çeşitlilik, bir öğenin süreç tarafında ne yaptığını açıklar. Delik, elemanı belirli bir şaft sistemine ait kılan şeydir. EJS, benzer dış formların farklı iç bağlantıları gizleyebilmesi nedeniyle alıcılardan vida elemanı teklifleri için çizim veya numune göndermelerini ister.
Bu kılavuz, bakım ve satın alma arasındaki ortak boşluğu kapatmaktadır. Bakım ekibi bir şaft ve bir dizi eleman görüyor. Tedarikçinin, elemanı konumlandıran veya yükü ileten her yüzeyin kontrollü bir tanımına ihtiyacı vardır. Bunlar aynı düzeyde bilgi değil.
Dört arayüzü ayırarak başlayın
kelimeeğrigenellikle bir cümlede birden fazla özellik için kullanılır. Boyutları almadan önce montajı bölün. Bu, yanlış bağlantıya doğru ölçümün atanmasını önler.
| Arayüz | Neyi bağlar | Ne kontrol edilmeli | Yaygın kayıt hatası |
|---|---|---|---|
| Şanzıman kaplini | Vida miline şanzıman çıkışı | Bağlantı tipi, çiftleşme uzunluğu, eksenel tutma, yön ve mil ucu ayrıntıları | Buna öğe spline'ı adını vermek ve yalnızca sürücü tarafı fotoğrafını göndermek |
| Şaft dış profili | Modüler elemanlara vidalı mil | Kullanılabilir eleman yığını boyunca profil geometrisi, geçişler, kabartmalar ve eksenel konuma göre durum | Sona yakın bir okumanın tüm şaftı temsil ettiğini varsayarsak |
| Eleman iç deliği | Her bir eleman mile | Bağlantı profili, eleman genişliği, delik durumu, giriş ve montaj yönü | Dış uçuş mesafesinin ölçülmesi ancak deliğin atlanması |
| Eksenel tutma | Eleman yığını yerleştirme omzuna, ucuna veya kilidine kadar | Yığın verisi, kullanılabilir etkileşim, uç donanım ve kurulu yığın uzunluğu | Doğru bir spline'ı tüm yığının bir araya getirileceğinin kanıtı olarak ele almak |
Bir bağlantı, eleman yığınından farklı bir geometri kullanabilir. Bir şaft aynı zamanda spline'ın parçası olmayan zemin muylularını, omuzları, dişleri, kabartmaları veya diğer geçişleri de içerebilir. Ölçüm sayfasını oluşturmadan önce her özelliği uzunlamasına bir çizim üzerinde işaretleyin.
Çap ve diş sayısı neden spline'ı tanımlamıyor?
İki şaft aynı diş sayısına ve benzer ölçülen dış çapa sahip olabilir; ancak diş formu, basınç açısı, adım veya modül, uyum sınıfı, diş kalınlığı, kök şekli, merkezleme yöntemi, kurşun modifikasyonu veya özel geometri açısından farklılık gösterebilir. Aşınma, başlangıçta farklı olan iki profilin olduğundan daha yakın görünmesini sağlayabilir.
| Sağlanan bilgiler | Şunun için kullanışlıdır: | Hala kanıtlayamıyorum |
|---|---|---|
| Makine üreticisi ve modeli | Olası bir makine ailesinin ve belge setinin bulunması | Kurulu revizyon, şaft modifikasyonu veya önceki güçlendirme |
| Diş sayısı | Farklı sayıya sahip profilleri ortadan kaldırma | Diş formu, eğimi, uyumu, merkezlenmesi veya boyutu |
| Kaliper çapı | Kaba bir ilk ekran ve ölçek kontrolü | Nominal ana çap, kök geometrisi veya fonksiyonel uyum |
| Yakın çekim fotoğraf | Diş sayısını, görünür hasarı, yönlendirme işaretlerini ve mevcut erişimi gösterme | Standart tanımlama, toleranslar, diş kalınlığı veya temas düzeni |
| Bir gevşek eleman | İç profil ve dış eleman formunun gösterilmesi | Deliğin aşınmış olup olmadığı, nereye oturduğu veya her bir unsuru temsil edip etmediği |
| Tam çizim bilgisi olmadan "DIN 5480" | Olası bir standart aileye işaret etmek | Bu parça için boyut, uyum, tolerans, değişiklik ve muayene gereklilikleri |
Published OEM examples show why there is no universal twin screw spline. Coperion, bir ZSK sisteminde oryantasyon işaretlerine sahip evrimsel bir spline belgeliyor ve ZSK 18 için farklı bir diş sayısına dikkat çekiyor. Leistritz, hem DIN 5480 sarmal spline'ları hem de kendi ürün geliştirmesinde kullanılan asimetrik spline'ı tanımlıyor. These examples are evidence of machine-specific design, not a decoding rule for an unknown shaft.
Çizimde bir standart belirtiliyorsa açıklamanın tamamını aynen kopyalayın. Standart numaraya kısaltmayın. Herhangi bir standart adlandırılmamışsa, kalifiye bir inceleme geometriyi belirleyene kadar özelliği bilinmeyen bir profil olarak kaydedin.
Tersine mühendislikten önce kanıtları sıralayın
Alıcılar genellikle hangi ürünün yetkili olduğunu söylemeden ellerindeki her şeyi gönderirler. Bu gizli çatışmalar yaratır. Kanıtları sıraya koyun ve neden daha düşük dereceli bir kaynağın kullanıldığını not edin.
| Rütbe | Kanıt | Ne kurabilir? | Kontrol sorusu |
|---|---|---|---|
| 1 | Kurulu revizyon için onaylanmış makine veya parça çizimi | Nominal geometri, toleranslar, veri sistemi, malzeme notları ve denetim gereksinimleri | Seri numarası veya değişiklik kaydı bu çizim revizyonuyla eşleşiyor mu? |
| 2 | Aynı makineye uyduğu bilinen, belgelenmiş, kullanılmamış yedek parça | Hem delik hem de bitişik konum belirleme özellikleri için fiziksel bir referans | Parça numarası ve menşei takip edilebilir mi? |
| 3 | Kaydedilen montaj konumuyla eşleşen mil ve eleman örneği | Gerçek çiftleşme ilişkisi, hasar düzeni ve mevcut etkileşim | Aynı istasyondan alınıp çift olarak mı tutuldular? |
| 4 | Kontrollü çizim yapılmadan kullanılmış parça | Aşınma, onarım, korozyon ve servis deformasyonundan sonra mevcut geometri | Hangi yüzeylerin hala aşınmamış referans olması muhtemeldir? |
| 5 | Fotoğraflar ve manuel ölçümler | Düzen, özellik tanımlama, yaklaşık ölçek ve görünür durum | Ölçek, görüş yönü ve ölçüm yöntemi gösteriliyor mu? |
| 6 | Makine kodu, satıcı listesi veya sözlü açıklama | Bir arama ipucu | Hangi fiziksel veya çizimsel kanıt bunu doğruluyor? |
Daha düşük dereceli bir kaynak işe yaramaz değil. Bu sadece daha fazla belirsizlik taşır. Örneğin aşınmış bir eleman mevcut tek numune olabilir. Doğru yanıt, aşınmayı belgelemek, birden fazla eksenel konumu karşılaştırmak, eşleşen mili incelemek ve nominal profilin nasıl yeniden oluşturulacağına karar vermektir. Yanlış yanıt, en büyük ve en küçük okumaları, ne anlama geldiklerini açıklamadan yeni parça çizimine kopyalamaktır.

Bir boyutu kaydetmeden önce koordinat sistemini düzeltin
Çift vidalı kayıtlar, bir kişinin dişli kutusundan ve diğerinin de boşaltma ucundan görüntülemesi durumunda başarısız olur. "Sol mil" ve "saat yönünde" ifadeleri farklı parçaları veya yönleri tanımlar. Her çizimin, fotoğraf sayfasının ve inceleme raporunun üstüne bir koordinat beyanı koyun.
Minimum koordinat beyanı
Yönü görüntüle Besleme yönü Mil A / Mil B Eksenel veri Açısal sıfırÖrnek yapı: "Dişli kutusundan boşaltma yönüne doğru bakış. A Şaftı gözlemcinin solundadır. Eksenel sıfır, dişli kutusu tarafındaki elemanın omzudur. Açısal sıfır, Fotoğraf P-03'te gösterilen damgalı referans işaretidir." Mevcut olduğunda makine üreticisinin mevcut adlandırma sistemini kullanın.
Bireysel elemanlar şaftın üzerine kaydığında bile açısal konum önemli olabilir. Eşleştirilmiş bir vida takımının yine de Şaft A ve Şaft B arasında amaçlanan ilişkiyi koruması gerekir ve bazı sistemler diş açma veya bağlantı konumunu kontrol etmek için işaretler kullanır. Coperion's published example uses zero-position marks at both shaft ends. That is an OEM-specific example, but it illustrates the value of recording existing marks before removal.
Her bir şaft ucunun fotoğrafını düz bir şekilde çekin, ardından omuzu ve ilk tam dişi gösteren eğik bir görünüm ekleyin. Bildirilen görüntüleme yönü için bir ölçek, parça etiketi ve bir ok ekleyin. Görüntüleri etiketledikten sonra yansıtmayın, döndürmeyin veya otomatik düzeltme yapmayın.
İşlevsel profili açıklayan bir kayıt oluşturun
Eksiksiz bir kayıt, tanımlama boyutlarını kabul boyutlarından ayırır. Kumpaslar tanımlamayı destekleyebilir ancak diş profili, uyum veya tolerans oluşturmak için nitelikli bir metroloji yöntemine ihtiyaç vardır. Çizimde her kabul özelliği için kullanılan yöntem veya ölçü belirtilmelidir.
| Alan | Neden önemli? | Güvenli bir şekilde nasıl kaydedilir? |
|---|---|---|
| Profil veya standart tanımlama | Geometri ailesini ve denetim esasını tanımlar | Boyut ve sığdırma verileri de dahil olmak üzere çizim bilgilerinin tamamını kopyalayın; belgelenmediğinde "bilinmiyor" yazın |
| Diş veya lob sayısı | Temel bir kimlik kontrolü sağlar | Yinelenen özelliklerin tamamını sayın ve etiketli bir son görünüm fotoğrafı ekleyin |
| Majör ve minör geometri | Montaj ilişkisi profillerinin uçlarını ve köklerini bulur | Her bir değerin dış mile mi yoksa iç deliğe mi ait olduğunu belirtin ve ölçüm yöntemini adlandırın |
| Diş kalınlığı veya boşluk tanımı | Kanatlar arasındaki çalışma ilişkisini kontrol eder | Çizimde belirtilen ölçüyü veya ölçüyü kullanın; ilgisiz bir kumpas okumasının yerini almayın |
| Profil formu ve merkezleme yöntemi | Hangi yüzeylerin yükü konumlandıracağını ve ileteceğini belirler | Kontrollü çizimden veya nitelikli profil incelemesinden alın |
| Kullanılabilir etkileşim uzunluğu | Eleman deliği ile gerçekte ne kadar şaft profilinin paylaşıldığını gösterir | Pahlar, kabartmalar ve hasarlı giriş alanları hariç, işlevsel başlangıç ve bitiş arasındaki mesafeyi ölçün |
| Giriş, pah ve kabartma | Montajı etkiler ve işlevsel olmayan yüzeylerin geçme olarak değerlendirilmesini engeller | Her geçişi çalışma profilinden ayrı olarak boyutlandırın |
| Omuz ve eksenel konum | Öğe yığınını makineye göre yerleştirir | Bildirilen bir eksenel veriye referans verin ve yığın sırasını koruyun |
| Saklama özellikleri | Yığın eksenel kelepçelenmesini veya kilitlenmesini kontrol eder | Kendi çiziminden diş, anahtar, somun, manşon veya diğer donanımları kaydedin |
| Malzeme ve ısıl işlem | Gücü, aşınma tepkisini ve onarım kararlarını etkiler | İzlenebilir dokümantasyon veya testler kullanın; dereceyi renk veya görünümden belirlemeyin |
| Pozisyona göre durum | Nominal geometriyi yerel servis hasarından ayırır | Eksenel istasyona, açısal konuma, kuyu kimliğine ve fotoğraf numarasına ilişkin harita okumaları |
Ham okumaların yanı sıra son özeti de kaydedin. Özellik birkaç açısal konumda inceleniyorsa her konumu ve ölçüm yönünü koruyun. Ortalama, arızayı açıklayan eksantrik, dövülmüş veya tek taraflı temas durumunu gizleyebilir.
Aşınmış bir numuneyi ana beden olarak değil, delil olarak değerlendirin
Kullanılmış bir spline bir hizmet öyküsünü anlatır. Parlatılmış kenarlar teması gösterir. Kırmızımsı veya koyu renkli döküntüler aşınmaya veya korozyona işaret edebilir. Yuvarlanmış kenarlar ve yerinden çıkmış malzeme, çalışma tarafında malzeme kaybı olsa bile bir noktada diş ölçüsünü büyütebilir. Çatlak bir kök, değiştirme kararını tamamen değiştirir.
| Gözlemlenen durum | Ne saklanmalı | Sonraki kontrol edilecek şey |
|---|---|---|
| Bir tarafta parlak cila | Açısal konum, şaft kimliği ve eleman konumu | Eşleştirilmiş şaft yönelimi, kontak dağılımı ve delik durumu |
| Yerinden edilmiş metal veya haddelenmiş giriş kenarı | Giyinmeden veya temizlemeden önce bulunan fotoğraflar | Giriş hasarı, montaj geçmişi ve hasarlı alanın arkasındaki aşınmamış profil |
| Aşındırıcı döküntü veya korozyon lekelenmesi | Renkli fotoğraflar ve kalıntı konumu | Bağıl hareket, uyum durumu, kirlenme ve neme maruz kalma |
| Bir elemanda yerel delik aşınması | Eleman kodu, genişlik, proses konumu ve komşu elemanlar | Aynı eksenel istasyondaki şaft durumu |
| Çeşitli deliklerde tekrarlanan aşınma | Her öğe için yığın haritası ve ölçümler | Şaft çapında aşınma modeli, yükleme, hizalama ve kenetleme durumu |
| Kök belirtisi veya görünür çatlak | Varsa konum, uzunluk, yön ve tahribatsız muayene raporu | Yeniden kullanım, onarım veya daha fazla yükleme öncesinde mühendislik düzenlemesi |
Yalnızca bulunduğu durumu kaydettikten sonra temizleyin. İşlemin kenarları yuvarlamaması, izleri ortadan kaldırmaması veya yeni çizikler oluşturmaması için onaylı temizleme yöntemini kullanın. Daha sonra aynı eksenel istasyonda dış şaftı ve iç eleman deliğini inceleyin. Bağlantının bir tarafının ölçülmesi gevşekliğin kaynağını yanlış teşhis edebilir.
Örnek mevcut tek kanıt olduğunda, mümkünse birden fazla öğe gönderin: biri rapor edilen sorunlu konumdan, diğeri ise daha az aşınmış olduğuna inanılan konumdan. Her bir örneğin neden seçildiğini belirtin. Tedarikçi daha sonra en kötü kısımdaki her özelliği nominal olarak ele almak yerine durumu karşılaştırabilir.
Kayan bir parça otomatik olarak torka uygun değildir
Assembly fit answers one question: can the mating parts reach their intended position under the specified condition? Tork kapasitesi farklı bir soruyu yanıtlıyor. Leistritz identifies shaft cross-section, shaft metallurgy, spline geometry and shaft hardening as factors in power transmission. Coperion's published history likewise treats the shaft-to-element connection as central to transferable torque.
Başarılı bir deneme slaytının yeniden tasarımı, malzeme değişimini veya onarılan şaftı doğrulayamamasının nedeni budur. Yük altında yan temas, yorulma mukavemeti, ısıl işlem durumu, kök gerilimi, eksenel kenetleme veya dişli kutusu kaplinin kapasitesi oluşturmaz. Değiştirme çizimi ve mühendislik incelemesi bu öğeleri kontrol etmelidir.
| Kontrol etmek | Soru cevap verir | Soru cevap vermiyor |
|---|---|---|
| Temiz bir şaft üzerinde elle montaj | Eleman istenilen profili geçip pozisyona ulaşabiliyor mu? | Arayüz çalışma torkunu taşıyacak mı? |
| Fonksiyonel gösterge | Kontrollü özellik ölçüm gereksinimini karşılıyor mu? | Şaft malzemesi veya ısıl işlem doğru mu? |
| Profil denetimi | Ölçülen geometri çizimle eşleşiyor mu? | Çatlaklar, yüzey altı hasarları veya servis yükleri kabul edilebilir mi? |
| Malzeme ve sertlik kanıtı | Test edilen öğe, test edilen konumda belirtilen malzeme özellikleriyle eşleşiyor mu? | Şaftın tamamı geometri veya yorulma problemlerinden arınmış mı? |
| Mühendislik tork incelemesi | Yük yolunun tamamı belgelenen görev için kabul edilebilir mi? | Süreç tarafı istenen ürün kalitesini sunabilecek mi? |
Yedek tedarikçiden fotoğraflardan evrensel tork sınırını onaylamasını istemeyin. Makine görevini, orijinal çizim gerekliliklerini ve her türlü değişikliğin kapsamını sağlayın. Talep yalnızca mevcut bir öğenin çoğaltılmasıysa, bunu açıkça söyleyin ve kontrollü arayüz çizimini tanımlayın.

Üretimden önce tanımı kapatın
Doğrulamanın amacı belirsiz kanıtları üzerinde anlaşmaya varılan bir üretim esasına dönüştürmektir. Bu, ham madde işlenmeden veya bitmiş bir öğenin çözülmemiş bir arayüz sorusunu çözmesi beklenmeden önce gerçekleşmelidir.
- Kimliği uzlaştırın.Makine üreticisini, modelini, seri numarasını, dişli kutusu kimliğini, şaft parça numarasını, eleman parça numarasını ve değişiklik geçmişini eşleştirin.
- Kontrol edici kanıtları seçin.Üretimi yönetecek çizim revizyonunun, onaylı yedek veya tersine mühendislik raporunun adını belirtin.
- Çatışmaları çözün.Çizim, numune ve saha okumaları arasındaki her farkı listeleyin. Üretilmesi en kolay değeri sessizce seçmeyin.
- Veriyi ve yönelimi kabul edin.Şaft A ve Şaft B'yi, görüş yönünü, eksenel sıfırı, açısal sıfırı ve montaj yönünü doğrulayın.
- Muayeneyi kabul edin.Hangi özelliklerin boyutsal bir rapora, profil ölçümüne, işlevsel ölçüme veya maddi kanıtlara ihtiyaç duyduğunu belirleyin.
- Üretilen ilk arayüzü doğrulayın.Üzerinde anlaşmaya varılan çizim ve inceleme planını kullanın. Fiziksel deneme montajı gerektiğinde, denemeden önce temiz durumu, montaj referansını ve kabul yöntemini tanımlayın.
- Onaylanan revizyonu dondurun.Bir sonraki siparişin tanımlanamayan aşınmış bir numuneden yeniden başlamaması için son çizimi ve inceleme kaydını bakım dosyasına gönderin.
EJS'nin güncel durumuözel çift vidalı üretim kılavuzudaha büyük yedek parçalar için de aynı ayrımı yapar: kullanılmış bir örnek düzeni ve arayüzleri gösterebilir, ancak aşınmış yüzeyler otomatik olarak yeni nominal geometri haline gelmemelidir.çift vida elemanları kılavuzudaha sonra delik arayüzü kontrol edildikten sonra dış eleman fonksiyonunu ve sırasını kaydetmek için kullanılabilir.
Üreticinin harekete geçebileceği bir RFQ paketi oluşturun
En kısa faydalı RFQ, en az dosyaya sahip olan değildir. Doğrulanmış gerçekleri, ölçülen durumu ve açık soruları ayıran şeydir. Çizimin, numunenin ve fotoğrafların başka bir makineyle karıştırılmaması için tek indeks kullanın.
| Teklif talebi bölümü | Gerekli içerik | Beyan edilecek durum |
|---|---|---|
| Makine kimliği | Üretici, model, seri numarası, şanzıman kimliği ve yapılan modifikasyonlar | Etiketten veya belgeden onaylandı / yalnızca rapor edildi |
| Değiştirme kapsamı | Şaft, eleman deliği, özel elemanlar, komple istif, kaplin veya yalnızca muayene | Gerekli / isteğe bağlı / inceleniyor |
| Çizim paketi | Parça numaraları, revizyonlar, birimler, veriler, spline bilgileri ve saklama ayrıntıları | Kontrol / yalnızca referans / eski |
| Örnek dizin | Numune Kimliği, Şaft A veya B, eksenel konum, çıkarma tarihi ve durumu | Kullanılmamış / kullanılmış / aşınmış / onarılmış / kaynağı bilinmiyor |
| Fotoğraf dizini | Uç görünümleri, profil görünümleri, hasar yakın çekimleri, ölçekler, görünüm okları ve parça etiketleri | Bulunduğu haliyle / temizlendikten sonra / onarımdan sonra |
| Ölçüm raporu | İlgili olduğu yerde ham okumalar, konumlar, yöntemler, aletler veya göstergeler ve çevresel koşullar | Yalnızca tanımlama / kabul ölçümü |
| Malzeme kaydı | Gerektiğinde belirtilen kalite, ısıl işlem, sertlik veya test raporları | Belgelenmiş / test edilmiş / bilinmiyor |
| Süreç bağlamı | İşlenen malzeme, çalışma görevi, gözlemlenen semptom ve arıza konumu | Normal görev / değiştirilmiş görev / arıza araştırması |
| Açık sorular | Her çözülmemiş çatışma veya eksik kabul değeri | Tekliften önce/üretimden önce/sevkiyattan önce kapatılmalıdır |
Yedek eleman teklifi için ayrıca elemanın işlevini, dış çapını, genişliğini, adım veya disk açısını, kullanım durumunu, malzeme veya işlem gerekliliğini, miktarını ve montaj sırasını da ekleyin. EJS'nin güncel durumuvida elemanı sayfasıSağladığı eleman ailelerini listeler ve müşterilerden çizim veya numune sağlamalarını ister.
Şaft ve element kanıtınızı EJS'ye gönderin
Aşağıda değiştirme kapsamını tanımlayın, ardından kontrollü çizimleri, örnek dizini, etiketli fotoğrafları ve ölçüm raporunu EJS sorgulama sayfasına ekleyin. Aşınmış bir numuneden gelen herhangi bir değeri işaretleyin.
Sık sorulan sorular
Diş sayısı ve mil çapı vida elemanı sipariş etmek için yeterli mi?
Hayır. Bunlar yararlı tanımlama ipuçlarıdır ancak diş formunu, hatvesini veya modülünü, uyumu, merkezleme yöntemini, diş kalınlığını, kavrama uzunluğunu, eksenel konumu veya yönelimi tanımlamazlar. Kontrollü çizimi sağlayın veya şaftın ve eşleşme deliğinin nitelikli ölçümünü düzenleyin.
Bir fotoğraftan DIN 5480 spline'ı tanımlayabilir miyim?
Hayır. Bir fotoğraf olası bir kıvrımlı formu ve diş sayısını gösterebilir ancak standart tanımı, boyutu, uyumu, toleransı veya modifikasyonu tam olarak ortaya koyamaz. Çizimden tüm açıklamayı kopyalayın veya üzerinde anlaşmaya varılan bir inceleme yöntemiyle profili doğrulayın.
Şaft ve eleman deliği birlikte ölçülmeli mi?
Evet. Çalışan bir bağlantı oluştururlar. Şaft A veya B'yi, görüntüleme yönünü, eleman kodunu ve kurulum istasyonunu her okumaya bağlı tutarak, dış şaftı ve iç deliği aynı eksenel pozisyonda inceleyin.
Yeni bir spline deliği tanımlamak için aşınmış bir eleman kullanılabilir mi?
Tersine mühendisliği destekleyebilir ancak otomatik olarak ana boyut olarak değerlendirilmemelidir. Parlatma, aşındırma, yerinden çıkmış metal, korozyon ve yerel aşınmayı kaydedin, eşleşen şaftı ve daha az aşınmış referansları karşılaştırın ve nominal geometrinin nasıl yeniden oluşturulacağı konusunda anlaşın.
Spline etkileşim uzunluğu ne anlama geliyor?
Bu, fonksiyonel birleşme profillerinin fiili olarak birbirine geçtiği eksenel uzunluktur. Kontrol çizimi bunları farklı şekilde tanımlamadığı sürece pahları, girişleri, kabartmaları, hasarlı giriş kenarlarını ve diğer çalışmayan geçişleri hariç tutun.
Sıfır konumu veya yönlendirme işareti neden önemlidir?
Denetim ve montaj ekiplerine tek bir açısal referans sağlar. Bu, eşleştirilmiş miller, eleman konumları ve kaplin ayrıntıları arasındaki ilişkinin korunmasına yardımcı olur. İşareti belirtilen görüntüleme yönünden kaydedin ve makine üreticisinin montaj talimatlarını izleyin.
Çift vidalı spline teklifi için EJS'ye ne göndermeliyim?
Makine ve dişli kutusu kimliğini, değiştirme kapsamını, kontrollü çizimleri ve revizyonları, Şaft A/B oryantasyonunu, eleman dizisini, etiketli numuneleri, ham ölçüm raporunu, fotoğraf indeksini, malzeme gerekliliklerini ve çözülmemiş tüm çatışmaları gönderin. Aşınmış parçalardan hangi boyutların geldiğini açıkça işaretleyin.
Bu makaledeki OEM örnekleri, spline sistemlerinin neden makineye özel olduğunu açıklamaktadır. Bunlar EJS ürün özellikleri değildir ve kontrol belgeleri olmadan başka bir ekstrudere uygulanmamalıdır.